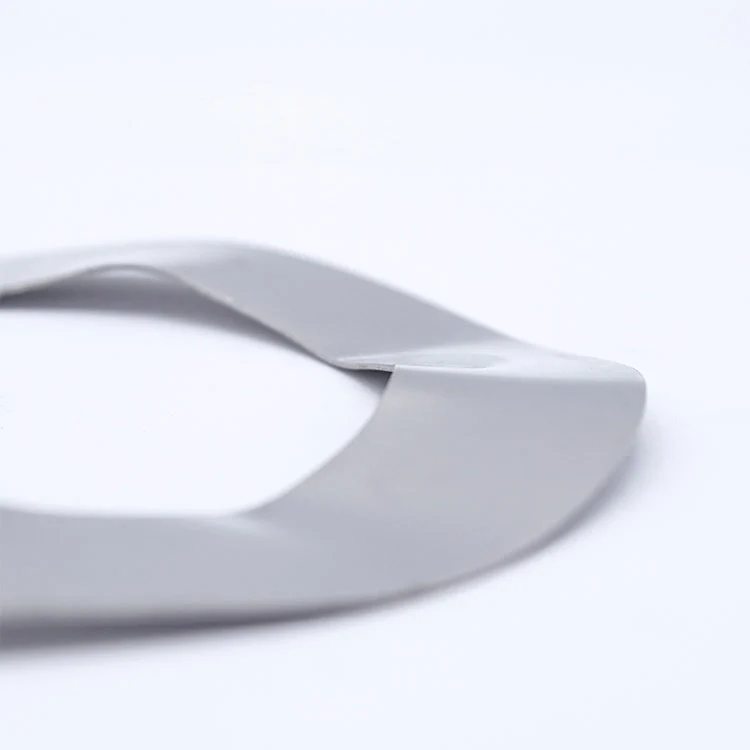
Envarvs kontinuerlig kurvfjäderkraft | Gapkompensation & förspänningsretention | OEM/ODM
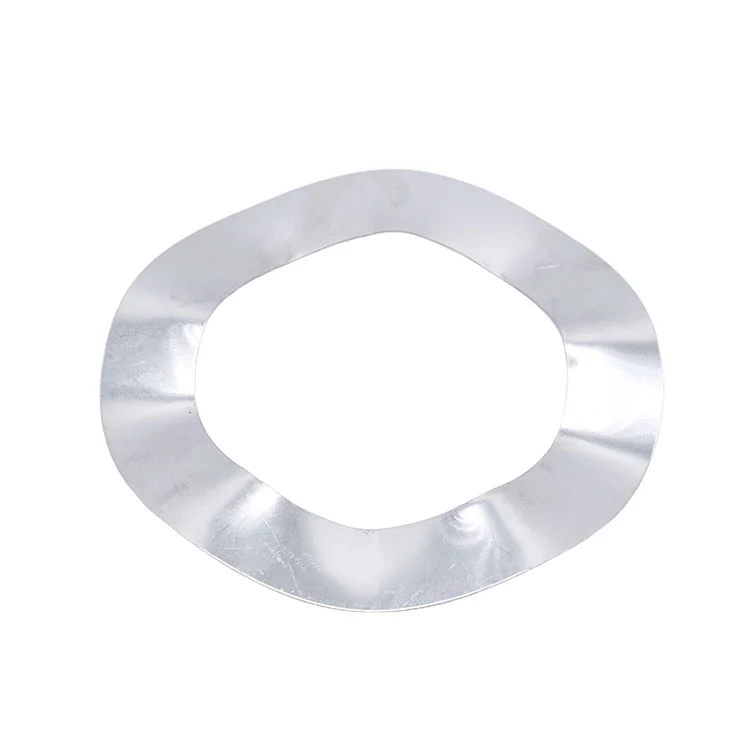
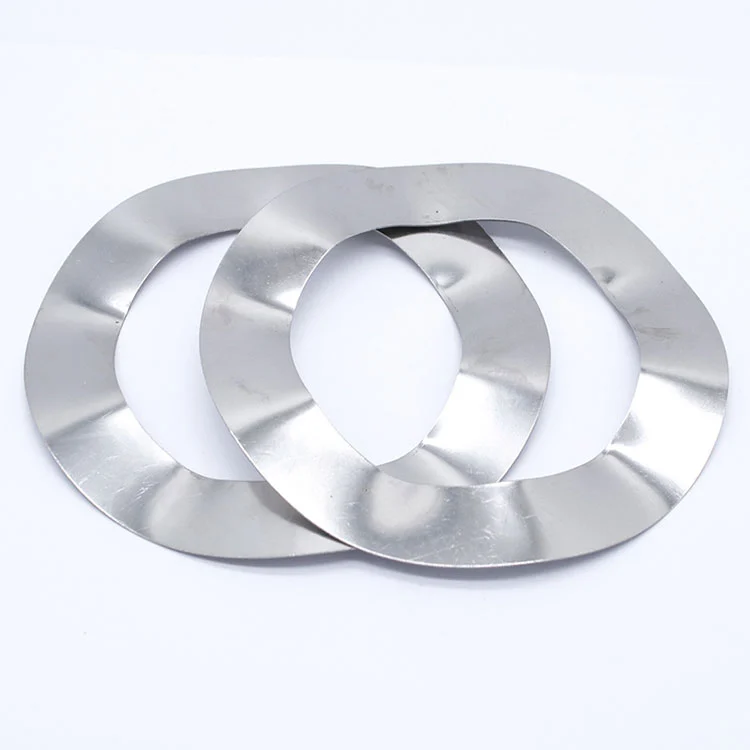
Industriella böjda brickor använder en kontinuerlig krökt profil för att generera axiell fjäderkraft när de komprimeras. De hjälper till att kompensera monteringstoleranser, axiella gap och termiska rörelser samtidigt som kontakttrycket bibehålls. Finns i AISI 304, AISI 316 och 65Mn, med anpassad båghöjd, tjocklek, diameter och fjäderegenskaper för motorer, pumpar, växellådor, lager och elektrisk utrustning.
Tillverkare av stämplingsdelar
Ägd fabrik
Stämplingskapacitet · 120 pressar upp till 450 T
Offertsvar
|
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
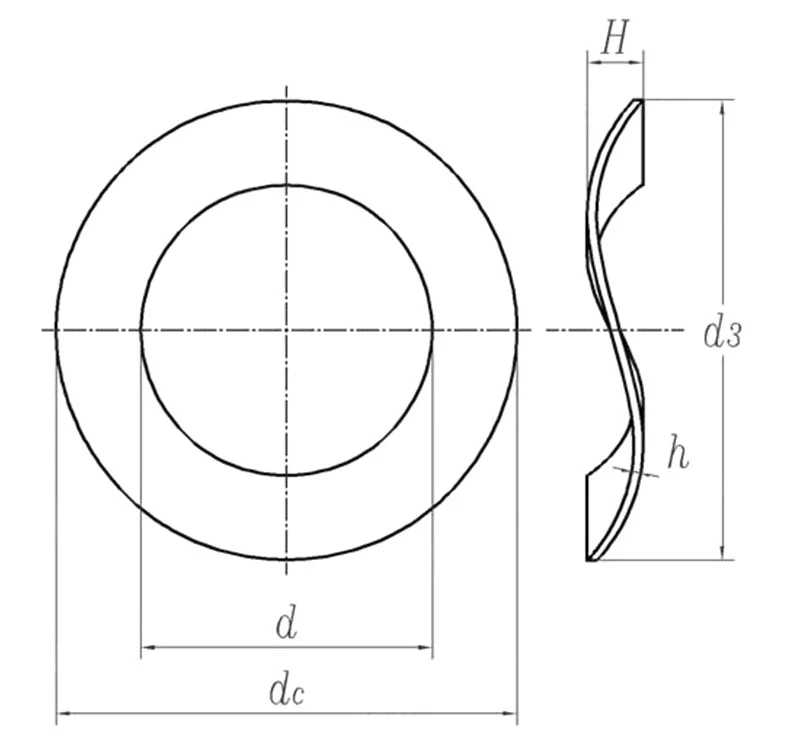
Industriella böjda brickor är enkelvarvs fjäderbrickor med kontinuerlig kurva: under åtdragning komprimerar och lagrar den böjda kroppen elastisk energi, och applicerar kontinuerlig axiell fjäderkraft som kompenserar termisk expansion, monteringstoleransgap och axiellt spel samtidigt som klämbelastningen hålls under vibration och stötar. Jämfört med flervågsfjäderbrickor erbjuder den kontinuerliga kurvan med en slinga ett större avböjningsområde för spaltkompensation.
Som en kinesisk tillverkare av böjda brickor levererar Ningbo Yinzhou Zhenhua AISI 304 (A2), AISI 316 (A4) och 65Mn för motorer, pumpar, växellådor, lagerförspänning och elektrisk utrustning. Köp dessa brickor direkt från fabriken för att bekräfta storlekar, ledtid och anpassade krav.
Två böjda brickor kan ha samma nominella diameter men ger olika fjäderbeteende om deras tjocklek eller fria höjd skiljer sig.
Ett förenklat sätt att förstå arbetssekvensen är:
Fri böjd höjd → initial kompression → elastisk fjäderkraft → minskat gap → fortsatt kontakttryck
Den viktiga designfrågan är därför inte bara "Kommer brickan att passa bulten?" men:
Hur mycket axiell rörelse måste brickan klara innan fogen når sitt erforderliga förspänningstillstånd?
En bricka med otillräcklig tillgänglig nedböjning kan bli nästan platt innan den förväntade ledrörelsen inträffar. När den tillgängliga elastiska rörelsen väl är uttömd kan den inte längre effektivt kompensera för ytterligare dimensionsförändringar.
Omvänt kan överdriven avböjning eller långvarig överkomprimering förändra brickans permanenta geometri och minska dess användbara fjäderegenskaper.
För OEM-tillämpningar bör båghöjden och materialtjockleken därför behandlas som funktionella dimensioner snarare än kosmetiska egenskaper.
|
||||||||||||||||||
|
Denna skillnad är viktig när du byter ut en annan typ av tvättmaskin. En böjd bricka bör inte automatiskt ersätta en konisk fjäderbricka, vågbricka eller tandad låsbricka enligt DIN 6796, eftersom dessa komponenter genererar sin arbetseffekt genom olika geometrier.
|
|
|||||||||||
|
Den böjda profilen är särskilt användbar när designern behöver ett enkelt stansat fjäderelement utan att introducera den mer komplexa geometrin hos en konisk skiva eller flervågsprofil.
Den viktigaste tillverkningsegenskapen för denna produkt är inte bara ytterdiametern. Det är konsistensen av den bildade krökningen.
Den viktigaste tillverkningsegenskapen för denna produkt är inte bara ytterdiametern. Det är konsistensen av den bildade krökningen.
För ett anpassat projekt kan produktionssekvensen baseras på:
Ritningsgranskning → materialbekräftelse → verktygs-/formningsbedömning → prover → dimensionsverifiering → godkännande → batchproduktion
För applikationer där fjäderkraften är kritisk bör kunden tillhandahålla den erforderliga arbetsavböjningen, belastningsförhållandet eller referensprov där det finns tillgängligt. Detta ger tillverkaren mer användbar information än att endast specificera bultstorleken.
Industriella böjda brickor används ofta som applikationsspecifika stämplade komponenter snarare än universella brickor.
Själva kurvan kan utvecklas runt det tillgängliga installationsutrymmet och erforderliga kompressionsförhållanden.
För nya konstruktioner är det användbart att tillhandahålla det tillgängliga axiella utrymmet och förväntade rörelsen av fogen, eftersom dessa värden hjälper till att avgöra om en böjd bricka har tillräckligt med fjäderväg för applikationen.
Ningbo Yinzhou Zhenhua har varit engagerad i stansade metallkomponenter och anti-lossande fästprodukter sedan 1993. Mer än tre decennier av präglingserfarenhet är direkt relevant för böjda brickor eftersom prestandan hos den färdiga delen beror mycket på repeterbar formning snarare än bearbetning ensam.
Företaget kombinerar verktygsutveckling, stämpling och produktionskontroll, vilket gör att den bildade profilen kan hanteras inom tillverkningsprocessen. Detta är särskilt användbart för OEM-kunder vars brickritningar anger inte bara diameter och tjocklek utan även den fria höjden, den krökta profilen och formningskraven.
För ritningsbaserade beställningar är den praktiska fördelen att ingenjörs- och produktionskrav kan ses över tillsammans innan verktygs- och batchproduktion. Detta hjälper till att minska en vanlig risk med fjäderformade stansade delar: en dimensionellt korrekt bricka som ändå inte ger det förväntade fjäderbeteendet efter formningen.
Ja, inom dess tillgängliga elastiska rörelse. När de anslutna komponenterna expanderar eller drar ihop sig axiellt kan den krökta brickan ändra sin utböjning och fortsätta att applicera kontaktkraft. Det faktiska kompensationsområdet beror på dess geometri, material och arbetskompression.
Båghöjden ska vara relaterad till erforderlig fjäderväg och tillgängligt installationsutrymme. Det bör inte väljas oberoende av tjocklek och diameter. För en ny applikation är det att föredra den förväntade axiella rörelsen eller kompressionsförhållandet.
Om de industriella böjda brickorna komprimeras utanför det avsedda arbetsområdet, reduceras den tillgängliga fjäderrörelsen och permanent deformation kan uppstå. Det bör inte behandlas som en komponent som kan förbli vid maximal kompression utan att ta hänsyn till utmattning och materialbeteende.
Nr 65Mn är attraktivt när mekanisk fjäderprestanda är prioritet, men 304 eller 316 rostfritt stål kan vara lämpligare där korrosionsbeständighet är det dominerande kravet. Det slutgiltiga valet beror på både miljö och nödvändiga fjäderegenskaper.
Inte som ett universellt substitut. DIN 6796 använder en konisk skivfjädergeometri, medan en böjd bricka använder en annan deformationsprofil. Om den ursprungliga skarven konstruerades kring ett specifikt fjäderbelastning/avböjningsförhållande, bör ersättningen valideras istället för att endast väljas efter diameter.
Ja. Ett fysiskt prov kan användas som referens för dimensionsgranskning, materialbekräftelse och verktygsbedömning. För produktionskritiska fjäderegenskaper är en ritning som anger den erforderliga geometrin att föredra där sådan finns.
skicka din storlek, kvantitet och ritning för försänkta låsbrickor, så svarar vi efter att ha bekräftat specifikationer och ledtid.
✅ Få gratis prov!! Kontakta oss idag
✅ Vi kontaktar dig inom 24 timmar