Material
Fjäderstål 65Mn
- Hårdhet
- HRC 42-50 (släckning och härdning)
- Ytbehandling
- Svart oxid / fosfat / Dacromet
- Anteckningar
- Vanligast i Kina; bästa kostnadsprestanda
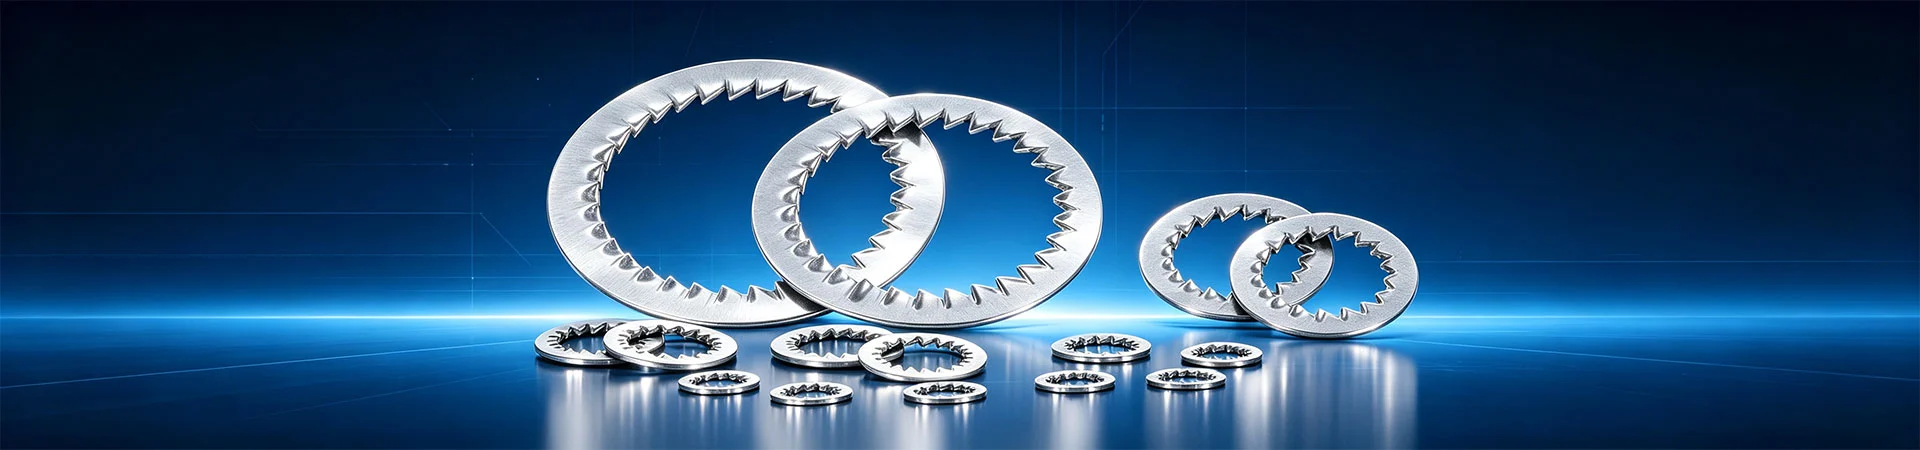
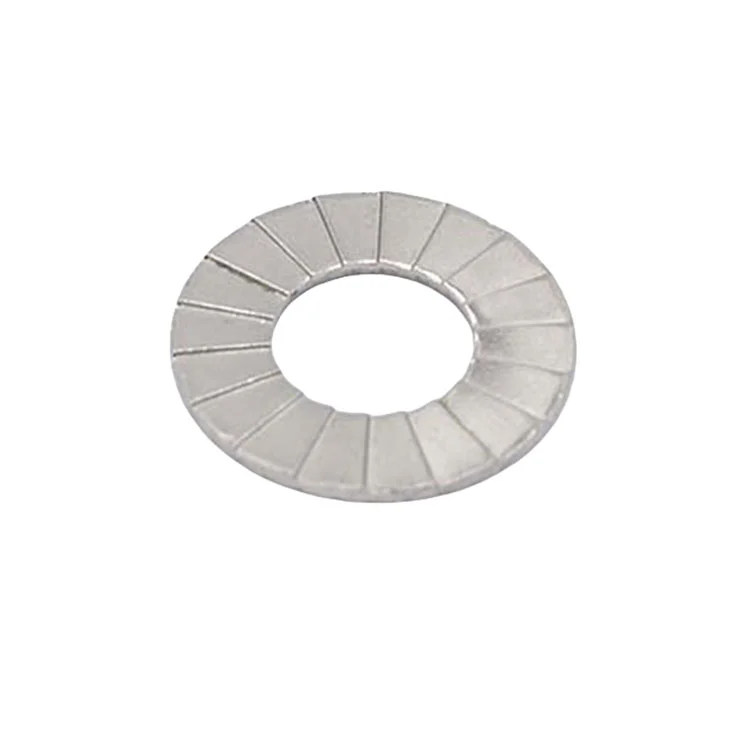
Killåsbrickorär den mest utmärkande grenen i familjen låsbrickor. De är inte en enda bricka, utan ett matchat system med två identiska brickor i motsatta riktningar. Den styrande standarden ärDIN 25201, placerad för kraftiga, högvibrerande, säkerhetskritiska skruvförband. Zhenhua stödjer sortimentet med interna verktyg och30–400 tonontrycker underIATF 16949, levererar Tier-2/Tier-3-kedjor för fordon och exportprogram över hela världen.
Killåsbrickor är den mest utmärkande grenen i familjen låsbrickor. De är inte en enda bricka, utan ett matchat system med två identiska brickor i motsatta riktningar. Staplade tillsammans griper deras inre kamytor, medan de yttre radiella tandningarna biter in i bulthuvudets (eller mutter) lageryta respektive den passande delen.
Den styrande standarden är DIN 25201 (med parade killåsande brickor som även specificeras under andra nationella och OEM-standarder). Jämfört med tandlåsbrickor (DIN 6797) och fjäderbrickor (DIN 127) är kilbrickan placerad för kraftiga, högvibrerande, säkerhetskritiska skruvförband: vindenergi, entreprenadmaskiner, järnvägsfordon, bilchassier och drivlina samt gruvutrustning.
En punkt måste tydligt anges:Kilbrickor måste användas som ett par, och par får aldrig delas eller blandas. En enda bricka kan inte producera killåset, och om man installerar paret på fel sätt tar man bort låsfunktionen helt - detta är det vanligaste missbruket vid både inköp och montering.
| Jämförelse | Killåsbricka (DIN 25201) | Tandlåsbricka (DIN 6797) | Fjäderbricka (DIN 127) |
|---|---|---|---|
| Låsmekanism | Envägs kilkam självlåsande | Tänderna biter i bärande ansikte | Elastisk split ger axiell förspänning |
| Levereras som ett par | Ja - obligatoriskt, motsatt | Enkel bricka | Enkel bricka |
| Återanvändbar | Ja (medan kamytorna förblir intakta) | Återanvänds i allmänhet inte | Återanvänds i allmänhet inte |
| Låsningsgrad | Hög (heavy duty / hög vibration) | Medium | Låg till medium |
| Typisk användning | Vind, konstruktion, räls, chassi | El, apparater, allmänna maskiner | Allmänna maskiner, hårdvara |
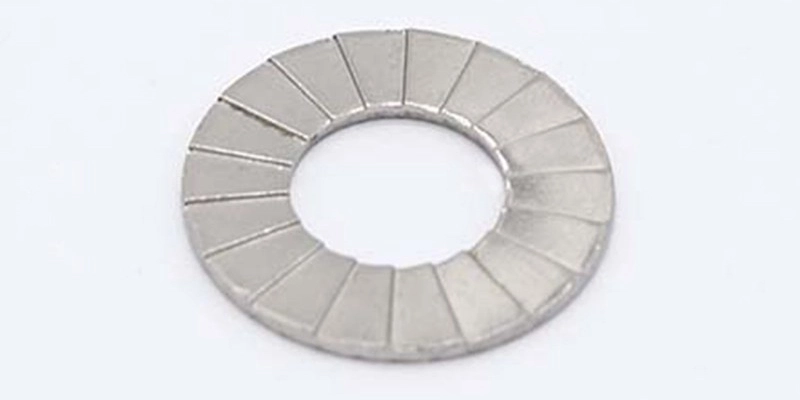
Två vinklar förklarar allt: bitvinkeln för de yttre tandningarna och kilhöjningsvinkeln för de inre kamytorna.
Steg ett - yttre tandbett.Varje bricka har en ring av härdade radiella tandningar på sin utsida. Under åtdragning pressar dessa tandningar grunda märken in i bulthuvudets lageryta och in i den passande delen, vilket bildar en mekanisk förregling. Brickan kan inte längre rotera i förhållande till bulten eller arbetsstycket. Rotationsfrihetsgraden elimineras först.
Steg två - kamytorna låses åt ett håll.De inre ytorna på de två brickorna bildar ett symmetriskt par ramper. När bulten dras åt går kammarna uppåt i stigningsvinkeln, vilket omvandlar bultspänningen till normalt tryck på kamytorna.
Eftersom kamstigningsvinkeln är större än motsvarande gängföringsvinkel, måste varje rotation som skulle lossa bulten först lyfta kammarna till ett högre läge - medan klämbelastningen fortsätter att trycka ner dem igen. Lossningsriktningen är därför blockerad, medan åtdragningsriktningen förblir fri.
Varför detta är den högsta låsningsgraden.En konventionell elastisk bricka kompenserar förspänningsförlusten med återfjädring, som avtar när materialet slappnar av. En kilbricka låser geometriskt: den förbrukar ingen elasticitet och slappnar inte av med tiden. I tvärgående vibrationstestning (Junker-test) behåller parade kilbrickor mycket mer kvarvarande förspänning än andra vanliga låsningsmetoder.
Versus gänglåsnings- eller nyloninsatsmuttrar.Gänglås och nyloninsatser ger friktion eller fyller gapet; de är fortfarande beroende av friktion, så deras effektivitet sjunker efter hög temperatur, kraftiga vibrationer eller upprepade vridningar. En kilbricka är en geometrisk lösning och är återanvändbar – vilket har stor betydelse för fogar som inspekteras enligt schema, som vindkraftstorn och nav.
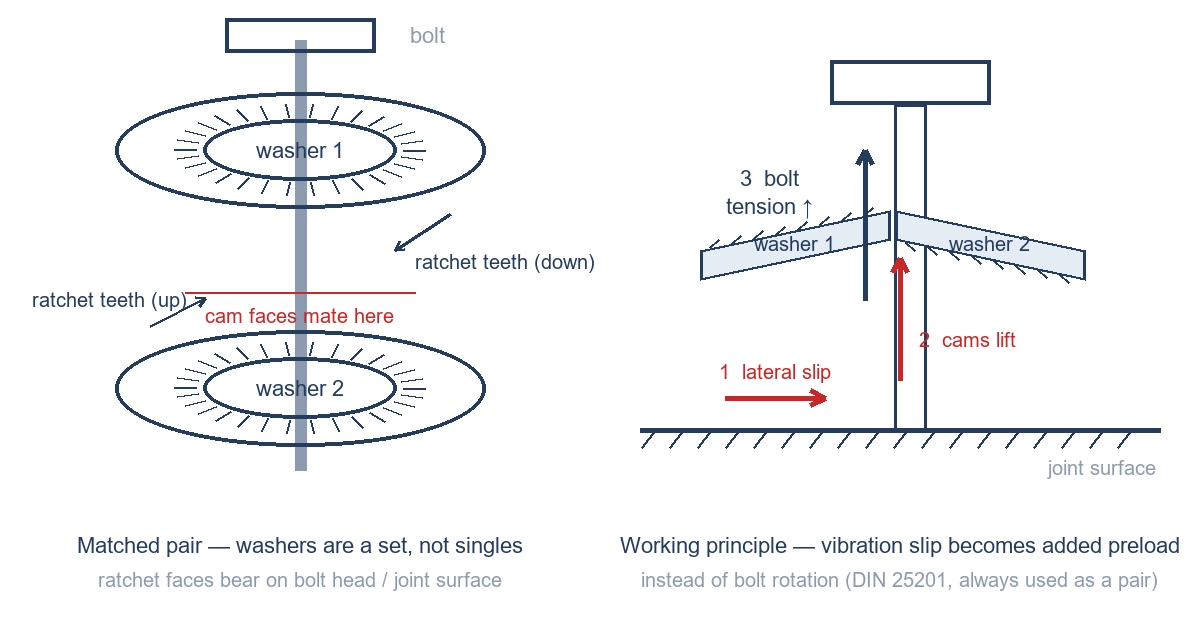
Zhenhua levererar följande konfigurationer enligt DIN 25201 och allmän marknadspraxis:
| Konfiguration | Beskrivning | Typisk användning |
|---|---|---|
| Standardpar (DIN 25201) | Två identiska brickor levereras som ett par; yttre tandningar, inre kamytor | Allmänna skruvförband, vind, chassi |
| Flikförsedd / hex-kant | Sexkants- eller klackgeometri på ytterkanten för placering och åtkomst till verktyg | Täta utrymmen, antirotationsläge |
| Muttermonterat set | Levereras med lås- eller flänsmutter som en sats | Monteringslinjer med stora volymer, färre parningsfel |
| Tätningsversion | Bricka kombinerad med en tätningsring | Gränssnitt med täthetskrav |
| Anpassad kamvinkel | Kamhöjningsvinkel, ytterdiameter och serrationsräkning byggd efter ritning | Särskilda förladdnings- eller kuvertkrav |
Vanliga storlekar:baserad på nominell gänga, täckande M3 till M30 (inklusive M6/M8/M10/M12/M14/M16/M20), med ID, OD och tjocklek enligt DIN 25201 eller kundritning. Större storlekar (M24 och högre) och tum (UNC/UNF) storlekar kan offereras på begäran.
Fyra saker att bekräfta innan du beställer:(1) om delarna levereras som ett par; (2) om paret kommer från en enda produktionssats i matchad orientering (blandning av partier kan orsaka dålig kamkontakt); (3) om OD frigör bulthuvudet och hylsan; (4) om serrationstypen passar den passande delens ythårdhet.
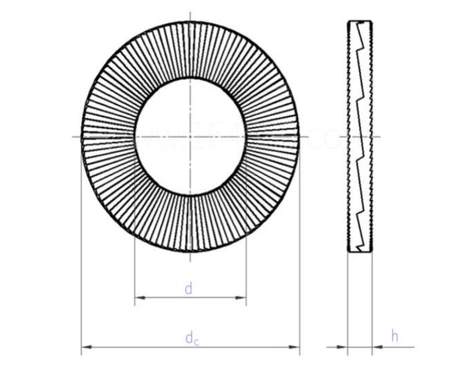
*Alla mått i millimeter (mm)*
| STORLEK | d | dC | T | Kgs/1000 st | För skruvar av | ||||
|---|---|---|---|---|---|---|---|---|---|
| min | max | min | max | min | max | mm | tum | ||
| S3 | 3.3 | 3.5 | 6.8 | 7.2 | 1.55 | 2.05 | 0.3 | M3 | #5 |
| S4 | 4.3 | 4.5 | 7.4 | 7.8 | 1.55 | 2.05 | 0.4 | M4 | #8 |
| S5 | 5.3 | 5.5 | 8.8 | 9.2 | 1.55 | 2.05 | 0.5 | M5 | #10 |
| S6 | 6.4 | 6.6 | 10.6 | 11 | 1.55 | 2.05 | 0.7 | M6 | — |
| S8 | 8.6 | 8.8 | 13.3 | 13.7 | 2.25 | 2.75 | 1.5 | M8 | 5/16" |
| S10 | 10.5 | 10.9 | 16.4 | 16.8 | 2.25 | 2.75 | 2.2 | M10 | — |
| S12 | 12.8 | 13.2 | 19.3 | 19.7 | 2.25 | 2.75 | 2.9 | M12 | — |
| S16 | 16.8 | 17.2 | 25.2 | 25.6 | 3.15 | 3.65 | 6.7 | M16 | 5/8" |
| S20 | 21.2 | 21.6 | 30.5 | 30.9 | 3.15 | 3.65 | 9.3 | M20 | — |
Kilbrickans prestanda beror huvudsakligen på materialets hårdhet - tandningarna måste vara hårdare än den passande ytan så att de kan trycka in och hålla sitt bett.
Anmärkningar om ytbehandling:
- Dacromet (zink-aluminiumflinga) är den föredragna beläggningen för kilbrickor - ingen risk för väteförsprödning, saltsprutbeständighet över 1000 timmar och en tunn film (vanligtvis 6-10 um) som inte märkbart minskar tanddjupet.
- Svart oxid/fosfat ger den tunnaste filmen (1-3 um) och minst effekt på bettet, men begränsad korrosionsbeständighet - kombinera med olja eller använd inomhus.
- Elektropläterad zink på härdade delar måste följas av avsprödning. Härdade delar tar upp väte under betning och plätering; om den inte drivs ut kan långvarig dragspänning från monteringsförspänning orsaka fördröjd brott (väteförsprödning) - den enskilt viktigaste risken på säkerhetskritiska delar.
- Varmförzinkning rekommenderas inte för precisionskilbrickor: ett 40-80 um zinkskikt fyller serrationsdalarna och minskar bitdjupet avsevärt, vilket minskar låsningsprestandan kraftigt.
Vad vår inspektion fokuserar på:
- Kamhöjningsvinkel- ställs in av formprofilen och källan till låsförmågan; mätt vid första artikel till ritning.
- Ansiktskontakt med kam- ett staplat par måste sitta helt utan skevhet eller höga fläckar; dålig kontakt koncentrerar stress och deformeras tidigt.
- Tandningsgeometri och hårdhet- Konsekvent tandhöjd, intakta tandspetsar, hårdhet över den nedre gränsen för värmebehandlingsspecifikationen.
- Flathet- skevhet försvagar bettet direkt, så myntning efter stämpling används för att kontrollera det.
- Inga blandade delar- om brickor med annan ytterdiameter eller kamvinkel går in i samma skarv, misslyckas låsningen omedelbart. Parförpackning och engångsleverans är därför obligatoriska.
Processkvalitetskontroll - sex grindar
Verifiering av inkommande material:varje spole kontrolleras på elementanalysatorn för sammansättning, med tjocklek, specifikationer och batchdokument bekräftade; kunder kan spåra vilket batchnummer som helst.
Besiktning av första artikeln:nyckeldimensioner, tand/klämma geometri och utseende kontrolleras efter varje installation innan kontinuerlig produktion släpps.
Pågående patrullering:byteskontroller plus en patrullrunda var 2-3 timme; alla avvikelser stoppar pressen och sätter nuvarande och tidigare batcher i karantän.
Återverifiering efter behandling:värmebehandling och ytbehandling - inklusive utkontrakterat arbete som återgår till anläggningen - kontrolleras om batch för batch för hårdhet, filmuppbyggnad och utseende.
Visning av färdiga delar:syninspektion plus 100 % manuell snabbsortering efter behov, fokuserad på kosmetiska defekter och blandade delar.
Batchspårbarhet:kundbatch-/ordernummer är kopplade till råvaru- och produktionspartier; kvalitetsregister levereras med varorna.
Tre urvalssteg:(1) ställ in ID från trådstorleken; (2) ställ in serrationstyp och hårdhetsklass från den passande ytans hårdhet och belastning; (3) ställ in OD och om en flik behövs från monteringskuvertet.
Installationsanvisningar (vänligen skicka dessa till raden med varorna):
- De två brickorna måste staplas i motsatt riktning - kamvända mot varandra, tandningar vända utåt. Kom ihåg det som: en bricka vänd mot bulthuvudet eller muttern, den andra vänd mot arbetsstycket.
- Använd aldrig en enda bricka, och stapla aldrig en kilbricka med en annan bricktyp - den bryter kontakten med kamytan.
- Åtdragningsmomentet kan vara något över standard, eftersom tandningarna behöver bita. Håll dig inom gränserna för bulthållfasthet och basmateriallager; använd en vanlig bricka som övergång på tunna eller mjuka material.
- Återanvändbar- så länge tandningarna inte är tillplattade och kamytorna inte kollapsar, kan paret återanvändas efter demontering. På kraftiga leder rekommenderas byte vid större översyn.
- Parningsyta- undvik ytor som är för hårda (ett härdat lager förhindrar bett); håll grovheten måttlig och fri från tung olja eller beläggningsuppbyggnad.
Dessa frågor kommer från faktiska utlandsförfrågningar, sorterade efter frekvens. Om din ansökan inte omfattas, skicka oss ritningen eller ansökningsuppgifterna direkt.
Eftersom låsningen kommer från killåsningen av de två inre kamytorna. En bricka har bara tandningar, som motstår rotation men inte kan ge ett envägslås utan kilhöjningsvinkeln - prestanda är då jämförbar med en vanlig tandbricka. Vår standardpraxis är att skicka parade, samma batch, matchad orientering så att linjen inte kan felpara dem.
Två kriterier: vibrationsgrad och om leden behöver öppnas igen. DIN 6797 räcker för allmänna maskiner, el- och apparatskarvar. För kraftiga, högvibrerande eller säkerhetskritiska leder - vind, räls, chassi, anläggningsutrustning - specificera en DIN 25201 parad kilbricka. Fogar som inspekteras enligt ett schema gynnar också kilbrickor eftersom de är återanvändbara.
Standardstorlekar accepteras vid normala produktionskvantiteter, med många storlekar tillgängliga från 10 000 stycken. Anpassade kamvinklar eller material kräver en verktygs- och volymgranskning. För provpassningar kan vi först leverera prover med rekommenderade vridmoment.
Ja. Vi har ett internt verktygsteam och kan producera skräddarsydda kamhöjningsvinklar, OD, ID, tjocklek och serrationsgeometri till ritning. Prototyps ledtid beror på komplexitet; Vi bekräftar normalt ritningen (DFM) innan vi skär formen.
Främst i uppnåbar hårdhet. SUS304/316 kan endast härdas, så de är mjukare än kylt fjäderstål och biter mindre effektivt på passande delar med hög hårdhet eller under tung belastning. De lämpar sig för korrosionsförst, måttliga belastningar; för tunga belastningar, specificera kylt fjäderstål med Dacromet.
Ja, märkbart. Ju tjockare filmen är, desto grundare serrationspenetration och desto svagare lås. Därför rekommenderar vi Dacromet eller svartoxid/fosfat och rekommenderar inte varmförzinkning. Där en kund behöver kraftigt korrosionsskydd kompenserar vi genom en högre hårdhetsklass eller högre tandningar.
Kilbrickor är designade för att kunna öppnas igen och återanvändas. Kriteriet är om tandningarna är synligt tillplattade och om kamytorna är hopfällda eller deformerade. I allmänt underhåll kan de återanvändas flera gånger; säkerhetskritiska platser bör följa kundens underhållsspecifikationer och bytas ut vid större översyn.
Ledtid för standardstorlekar bekräftas mot produktionsschemat vid beställning. Förpackningsalternativen inkluderar parpåsar (som förhindrar felorientering), räknade påsar och lådor med egna märken, med streckkod och batchmärkning på begäran. Pris och ledtid bekräftas slutligen med säljkontakten.
Killåsbrickor är säkerhetskritiska delar. När du begär en offert, vänligen inkludera: bultstorlek och egenskapsklass, erforderligt förspänningsmoment, passande delmaterial och ythårdhet och serviceförhållanden (vibration, temperatur, korrosion). Vi kommer då att rekommendera en lämplig kamvinkel, serrationstyp, material och beläggning.
Kontaktnotering:Standard och anpassade kilbrickor kan citeras på ritning; ritningar, prover och provbesiktningsrapporter finns tillgängliga på begäran. Pris och ledtid är föremål för slutlig försäljningsbekräftelse.
Dessa tre ingångar räcker för att vi ska kunna bekräfta täckning, material, finish och leverans.Anpassade killåsbrickor går från ritning till prototyp med hjälp av interna stansar.
✅ Få gratis prov!! Kontakta oss idag
✅ Vi kontaktar dig inom 24 timmar