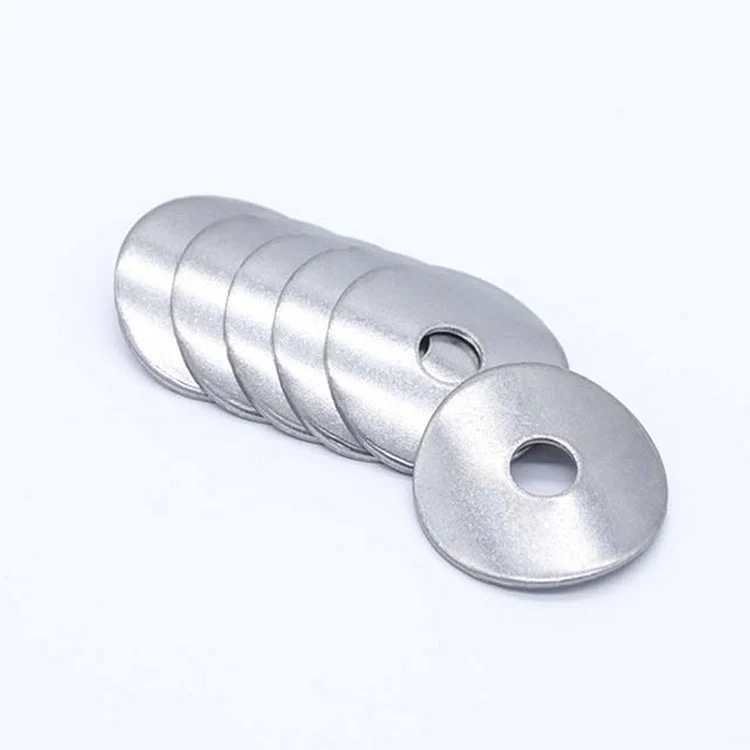
Båghöjd & fjäderkraft efter ritning | Gapkompensation & förspänningsretention | OEM/ODM
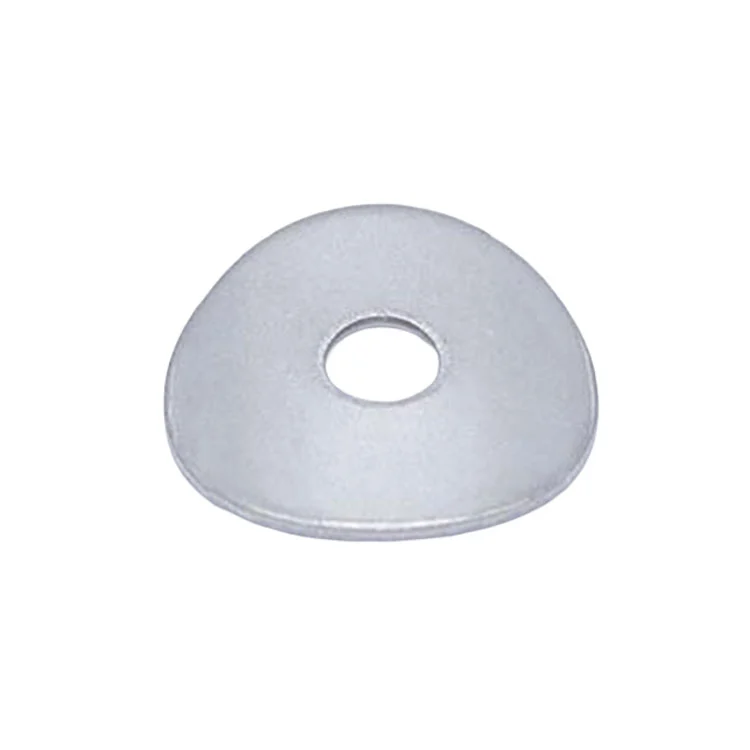
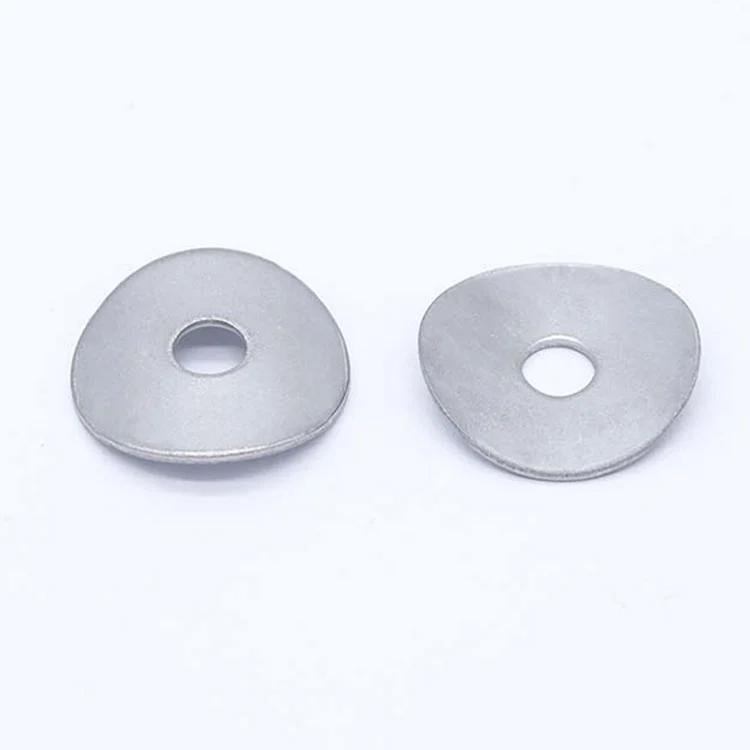
Custom Curved Spring Bricka är gjord efter ritning eller prov, med storlek, båghöjd och fjäderkraft anpassad till din montering. De bibehåller axiell förspänning, kompenserar mellanrum och absorberar vibrationer i motorer, pumpar, växellådor och andra kompakta mekanismer.Tillverkare av stämplingsdelar
Ägd fabrik
Stämplingskapacitet · 120 pressar upp till 450 T
Offertsvar
|
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
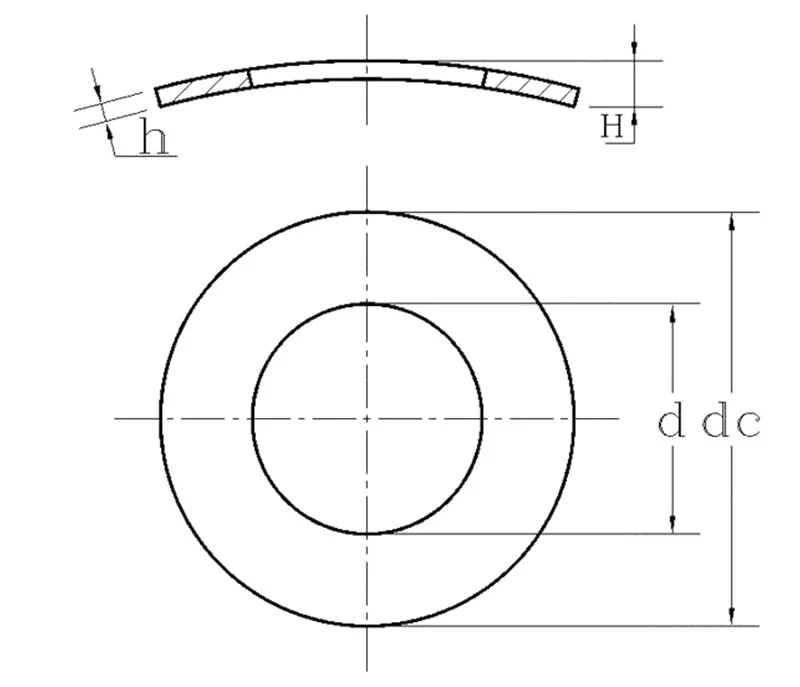
Anpassad böjd fjäderbricka är stämplade fjäderbrickor tillverkade enligt kundens ritningar, med innerdiameter, ytterdiameter, tjocklek, våghöjd och fjäderkraftsegenskaper anpassade för monteringen. Den krökta profilen lagrar elastisk energi under kompression och applicerar kontinuerlig axiell fjäderkraft, kompenserar termisk expansion, toleransgap och axiellt spel samtidigt som klämbelastningen bibehålls och vibrationer och stötar absorberas.
En anpassad böjd bricka går normalt igenom flera tekniska beslut före produktion.
Krav → Ritningsgranskning → Materialval → Verktyg → Provstansning → Dimensionell kontroll → Verifiering av fjäderprestanda → Produktion
Det viktiga är att formverktyget gör mer än att producera den yttre formen. Den bestämmer repeterbarheten för den krökta profilen från en produktionssats till en annan.
ID, OD, tillgänglig höjd och omgivande komponenter kontrolleras innan formningsgeometrin slutförs.
Den förväntade monteringshöjden jämförs med den fria höjden så att brickan inte utformas kring ett orealistiskt arbetsförhållande.
När en definierad belastning krävs, bör målkraften associeras med en specificerad avböjning eller arbetshöjd snarare än att bara beskriva brickan som "hög fjäderkraft".
Tjocklek, hårdhet, elastiska egenskaper och formegenskaper betraktas tillsammans eftersom samma geometri inte ger identiska resultat i olika material.
Det godkända provet blir referens för efterföljande dimensions- och funktionsinspektion.
Detta tillvägagångssätt är särskilt användbart när brickan är installerad inuti en motor, växellåda, lagerenhet eller kompakt elektrisk mekanism där det är dyrare att byta omgivande komponenter än att utveckla rätt fjäderbricka.
|
||||||||||||
|
Anpassade böjda fjäderbrickor är användbara när leden eller mekanismen har en definierad mängd axiell rörelse eller dimensionsvariation som en platt bricka inte kan ta emot.
| Ansökan | Funktion hos den böjda brickan |
| Motorenheter | Upprätthåller axiell kontakt samtidigt som dimensionsvariationer tas emot |
| Pump och växellåda | Ger elastisk kompensation där komponenter upplever vibrationer eller termiska förändringar |
| Lagerrelaterade sammansättningar | Tillämpar kontrollerad axiell fjäderkraft där en stel distans inte skulle ge kompensation |
| Elektrisk utrustning | Upprätthåller kontakt- eller klämtillstånd i kompakta enheter |
| Industriell automation | Kompenserar monteringstoleranser utan att lägga till en separat fjäderkomponent |
| Skräddarsydda mekaniska sammansättningar | Ger en fjäderfunktion i en brickas fotavtryck |
Brickan ska inte behandlas som en universell anti-lossningsanordning. Dess huvudsakliga tekniska funktion är elastisk kompensation och axiell kraftgenerering. Om det primära kravet är mekanisk låsning mot bultrotation kan en dedikerad låsbricka eller annan låsmetod vara lämpligare.
Samma krökta geometri kan bete sig olika beroende på material, tjocklek och värmebehandlingsförhållande. Materialvalet bör därför börja med arbetsmiljön och önskat fjäderbeteende, snarare än att bara välja rostfritt stål som standard.
Ett praktiskt val för allmän industriutrustning där korrosionsbeständighet och rostfri konstruktion krävs. Den är lämplig för många inomhusmaskiner, elektriska enheter och allmänna mekaniska applikationer.
Mer lämpligt där tvättmaskinen utsätts för klorider, fukt, marina miljöer eller frekvent sköljning. Den molybdenhaltiga rostfria kvaliteten ger bättre motståndskraft mot kloridrelaterad korrosion än 304.
Ett fjäderstålalternativ för applikationer där elastisk prestanda och upprepad kompression är viktiga. Det övervägs ofta när designen kräver ett fjäderorienterat material snarare än rostfritt korrosionsbeständighet.
För en anpassad del ska materialkvaliteten bekräftas tillsammans med tjocklek, hårdhet/skick och erforderlig fjäderprestanda. Att endast ändra materialet samtidigt som varje geometrisk parameter hålls oförändrad garanterar inte samma kraft-avböjningsbeteende.
För anpassade fjäderbrickor bör ytbehandling inte väljas enbart efter utseende. Beläggningstjocklek, dimensionell uppbyggnad, korrosionsmiljö och effekten av bearbetningen på den formade komponenten måste alla beaktas.
| Avsluta | Typiskt övervägande |
| Passivering | Föredraget för delar av rostfritt stål när den naturliga korrosionsbeständigheten hos det rostfria substratet måste bibehållas |
| Putsning | Används där ytutseende eller en slätare yta krävs |
| Zinkplätering | Lämplig för utvalda kol-/fjäderstålapplikationer som kräver ytterligare korrosionsskydd |
| Svartoxid/fosfatering | Övervägs vanligtvis för 65Mn och maskinapplikationer där en mörk skyddande finish är acceptabel |
| Beläggning av zink-aluminium | Anses för krävande korrosionsmiljöer där det angivna beläggningssystemet är kompatibelt med monteringen |
| Speciell finish | Tillgänglig enligt ritning, miljökrav och dimensionstolerans |
För precisionsfjäderkomponenter bör beläggningssystemet och dess tjocklek bekräftas före massproduktion, särskilt när brickan är monterad i en tät montering eller fjäderresponsen valideras vid en definierad arbetshöjd.
Ningbo Yinzhou Zhenhua tillverkar stämplade och formade brickkomponenter med intern verktygsdesign och underhåll, vilket gör att formgeometrin kan kontrolleras under utvecklingen snarare än att helt lita på en extern verktygsleverantör.
För anpassade böjda fjäderbrickor kan produktionsstyrningen fokusera på tre olika nivåer
ID, OD, tjocklek, fri höjd och andra ritningsmått kontrolleras mot godkänd specifikation.
Den krökta profilen övervakas eftersom förändringar i fri höjd eller formningstillstånd kan påverka den slutliga fjäderresponsen.
Där så krävs enligt kundens specifikation, kan fjäderkraften kontrolleras vid en definierad nedböjning eller arbetshöjd istället för att endast lita på dimensionsinspektion.
Denna distinktion spelar roll. En bricka kan vara dimensionellt godtagbar medan den fortfarande ger en annan fjäderrespons om formningsförhållandet inte är tillräckligt kontrollerat.
Företagets kvalitetsledningssystem IATF 16949 tillhandahåller ett ramverk för processkontroll som är lämpat för krav på upprepad produktion och spårbarhet.
Anledningen till att välja tillverkare för denna produkt bör baseras på vad fabriken faktiskt kan kontrollera, inte generiska påståenden om kvalitet.
Ningbo Yinzhou Zhenhua grundades 1993, vilket ger företaget långvarig erfarenhet av stansade metallkomponenter och verktygsbaserad produktion.
Anpassade böjda brickor är mycket beroende av formverktygets geometri. Intern verktygsdesign och underhåll gör att verktygsjusteringar kan hanteras inom tillverkningsprocessen.
För en anpassad fjäderbricka är ID och OD bara en del av specifikationen. Teamet kan granska båghöjd, tjocklek, material och applikationskrav innan provproduktion.
Samma tillverkningsbakgrund stödjer utveckling från ett kundprov eller genomdragning till upprepad produktion, snarare än att begränsa utbudet till katalogdimensioner.
Systemet ger ett dokumenterat ramverk för processkontroll och konsistens, särskilt relevant när brickan levereras som en del av en upprepad industri- eller bilrelaterad montering.
kunder behöver inte designa om den omgivande monteringen bara för att rymma en standardbricka. Fjäderkomponenten kan istället utvecklas kring de faktiska installationsförhållandena.
Ja. En kundritning, fysiskt prov eller definierat tekniskt krav kan användas som utgångspunkt. För en ny design bör ID, OD, tjocklek, fri höjd och erforderligt fjäderbeteende fastställas innan verktyget slutförs.
Ingen av dem bör betraktas oberoende. Tjocklek och formad höjd samverkar med material och geometri för att bestämma fjäderbeteendet. En bricka med rätt båghöjd kan fortfarande ge fel belastning om dess tjocklek eller materialtillstånd skiljer sig från designen.
Den mest användbara specifikationen ger kraften vid en definierad avböjning eller monterad höjd. Att till exempel specificera en målkraft vid en viss arbetshöjd ger en mer meningsfull produktionsreferens än att bara ange "hög fjäderkraft".
Inte nödvändigtvis. Om materialet förändras kan kraft-avböjningsbeteendet och formningsresponsen också förändras. Ritningen ska identifiera det material som krävs och vid behov kravet på fjäderprestanda.
Detta bör undvikas om inte designen specifikt har validerats för det tillståndet. En fjäderbricka kräver användbar elastisk rörelse; långvarig drift nära full tillplattning kan minska tillgänglig fjäderåterhämtning och påverka förspänningshållningen.
För säkerhetskritiska eller vibrationskänsliga enheter rekommenderas byte. Om återanvändning övervägs, bör brickan kontrolleras för permanent tillplattning, deformation och förlust av dess specificerade fria höjd eller fjäderrespons.
En ritning eller prov är att föredra. Om den inte är tillgänglig, ange ID, OD, tjocklek, fri höjd, material, finish, erforderlig kraft, arbetshöjd/nedböjning, applikation, driftsmiljö och uppskattad kvantitet.
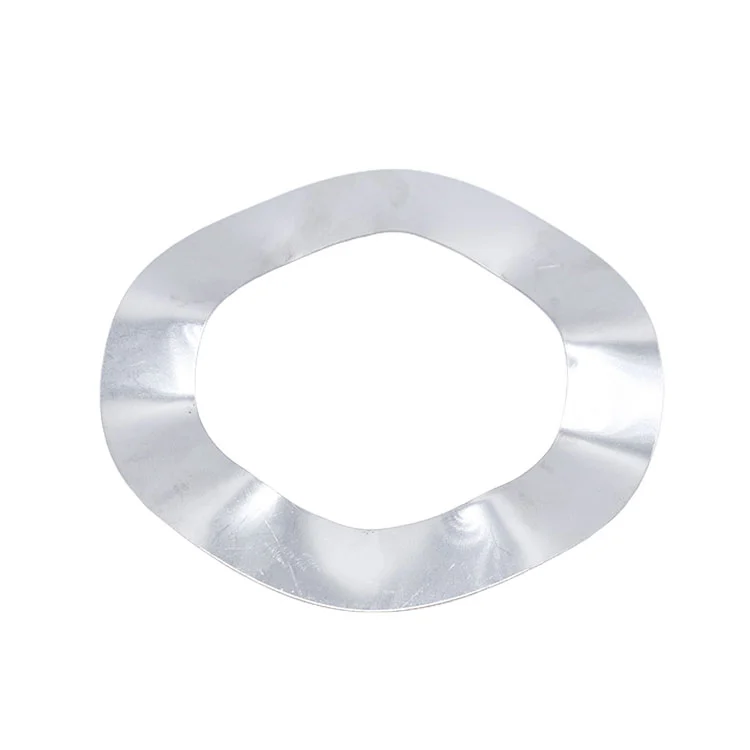
Nej. Båda genererar axiell fjäderkraft, men deras formade profiler och kraft-avböjningsegenskaper kan skilja sig åt. Det korrekta valet bör baseras på tillgängligt axiellt utrymme, erforderlig fjäderväg och målbelastning snarare än bara namnet.
skicka din storlek, kvantitet och ritning för försänkta låsbrickor, så svarar vi efter att ha bekräftat specifikationer och ledtid.
✅ Få gratis prov!! Kontakta oss idag
✅ Vi kontaktar dig inom 24 timmar