Material
Fjäderstål 65Mn
- Hårdhet
- HRC 40-48
- Ytbehandling
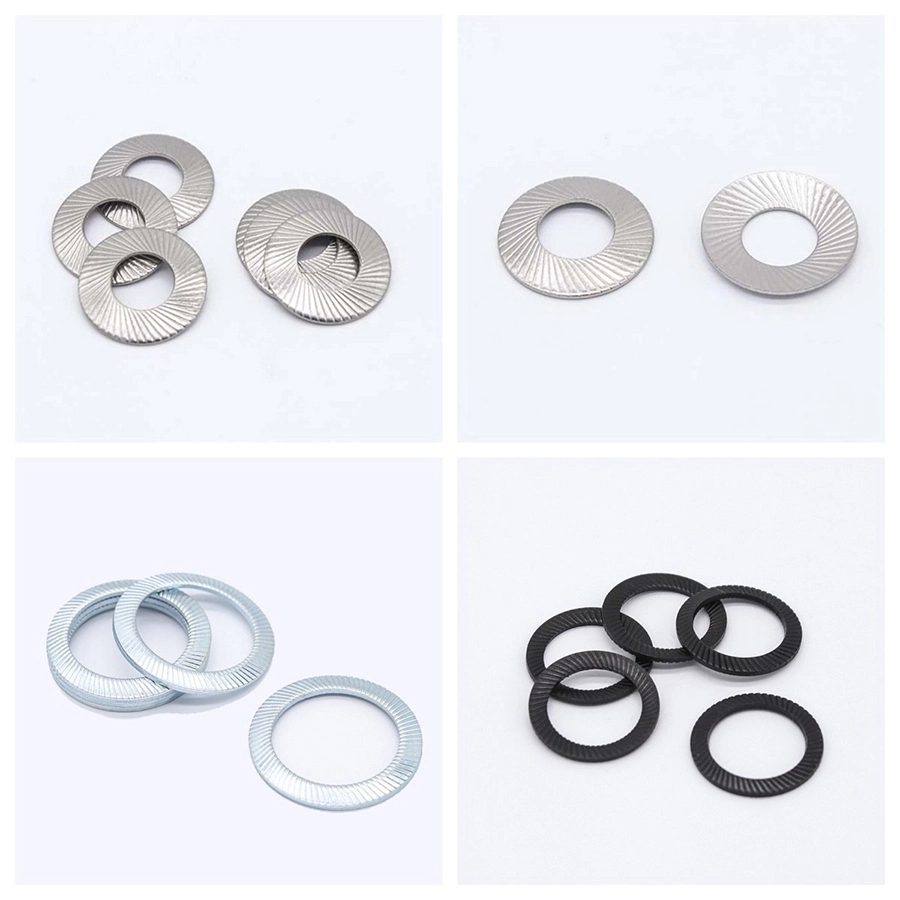
- Svart oxid / fosfat / Dacromet / zinkplätering
- Anteckningar
- Vanligast; balanserar vår och bett
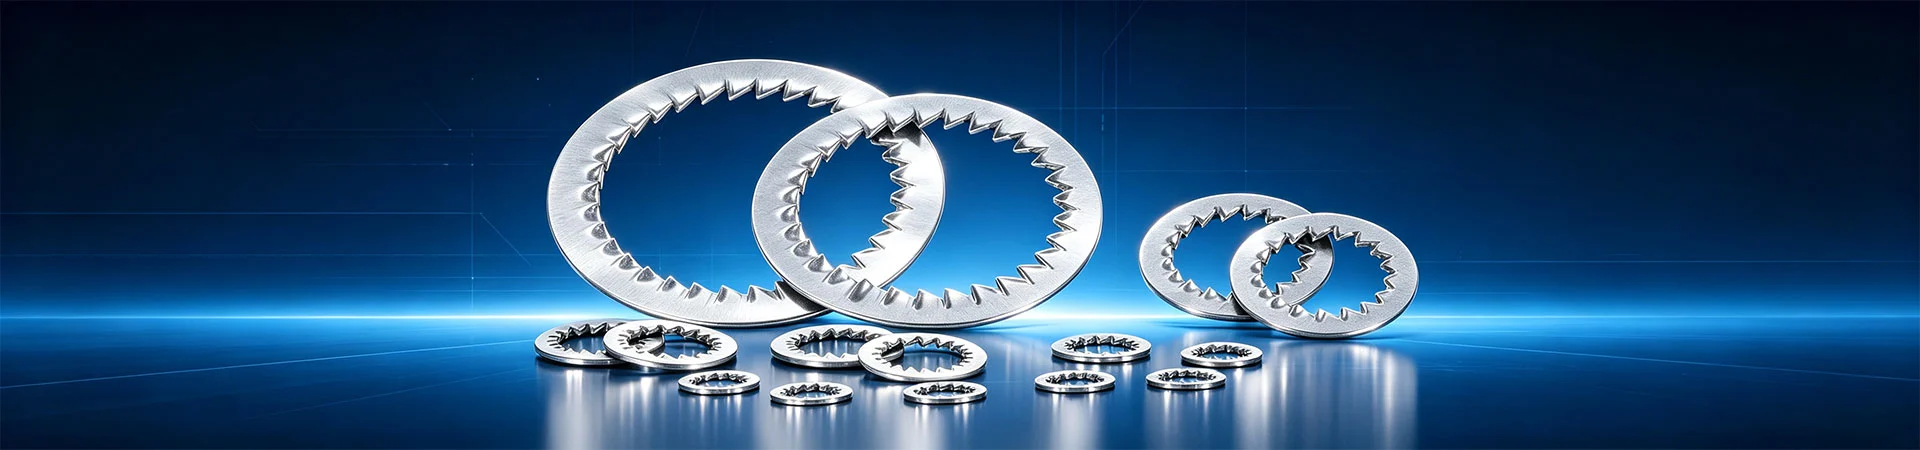
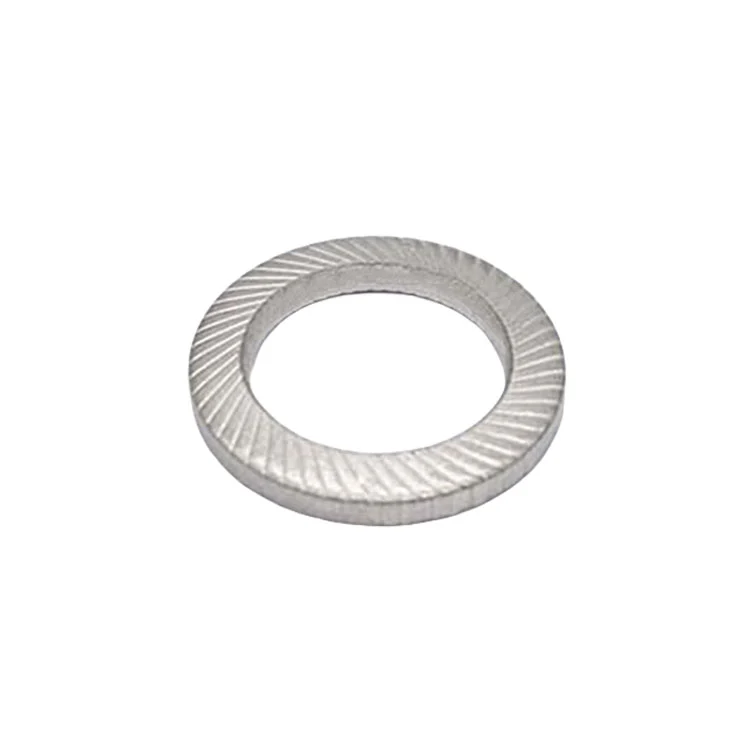
Säkerhetslåsbrickor (DIN 9250), även kallade koniska tandade brickor, är en del i ett stycke: en platt bricka formas i en pressoperation till en grund konform och ges radiella tandningar vid hålet eller på ytterkanten. Zhenhua stödjer sortimentet med interna verktyg och30–400 tonontrycker underIATF 16949, levererar Tier-2/Tier-3-kedjor för fordon och exportprogram över hela världen.
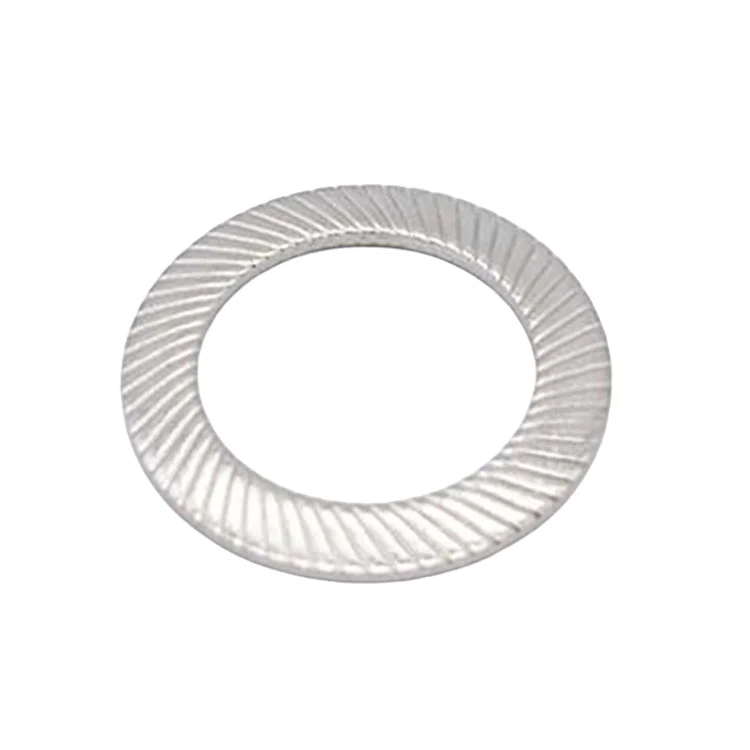
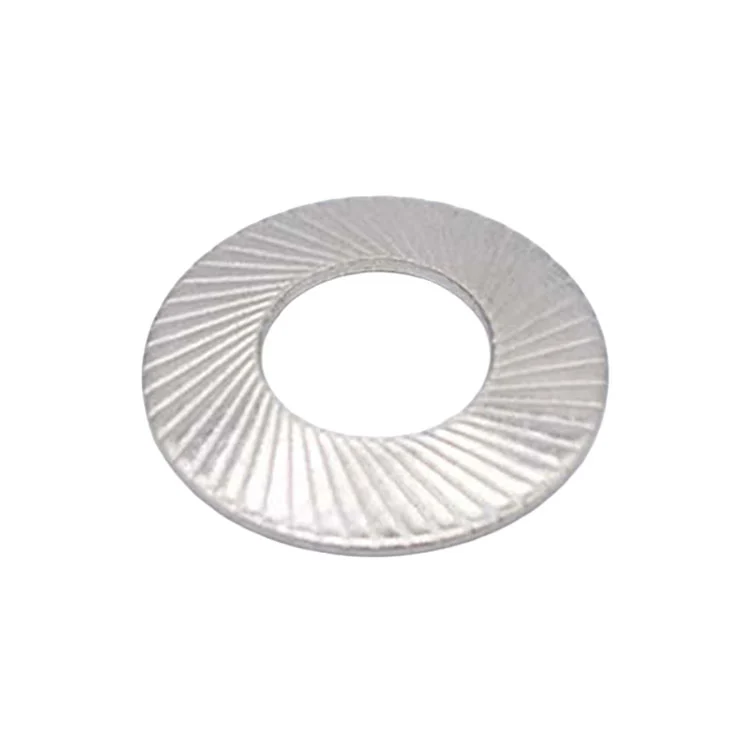
Säkerhetslåsbrickor (DIN 9250), även kallade koniska tandade brickor, är en del i ett stycke: en plan bricka formas i en pressoperation till en grund kon (diskad) form och ges radiella tandningar vid hålet eller på ytterkanten.
Placeringen är exakt: den ger både antirotationsbettet från en tandbricka och den ihållande förspänningen från en fjäderbricka, men är ändå mycket enklare och billigare än en parad kilbricka (DIN 25201) och behöver ingen orientering under monteringen. Det gör den till en stark passform för monteringslinjer med stora volymer, små trådar, tunn plåt och mjukare material.
S / VS / L-serien enligt DIN 9250 är vad köpare måste särskilja:
| Serie | Konens höjd (ca) | Karaktär | Typisk användning |
|---|---|---|---|
| S | Låg (ca 0,8-1,2 mm) | Liten axiell eftergivlighet, styvare | Styva leder, metall-mot-metall, tätt hölje |
| MOT | Medium | Balans mellan efterlevnad och låsning | Den mest allmänna serien; maskiner och el |
| L | Hög (ca 1,5-2,5 mm) | Lång elastisk rörelse, stark kompensation | Mjuka material, tunn plåt, stor termisk differential |
Viktig:S / VS / L får aldrig blandas. Användning av olika konhöjder i en fog ger inkonsekvent förspänning över bultarna, ojämn belastningsfördelning och eventuellt tidigt fel på enskilda fästelement.
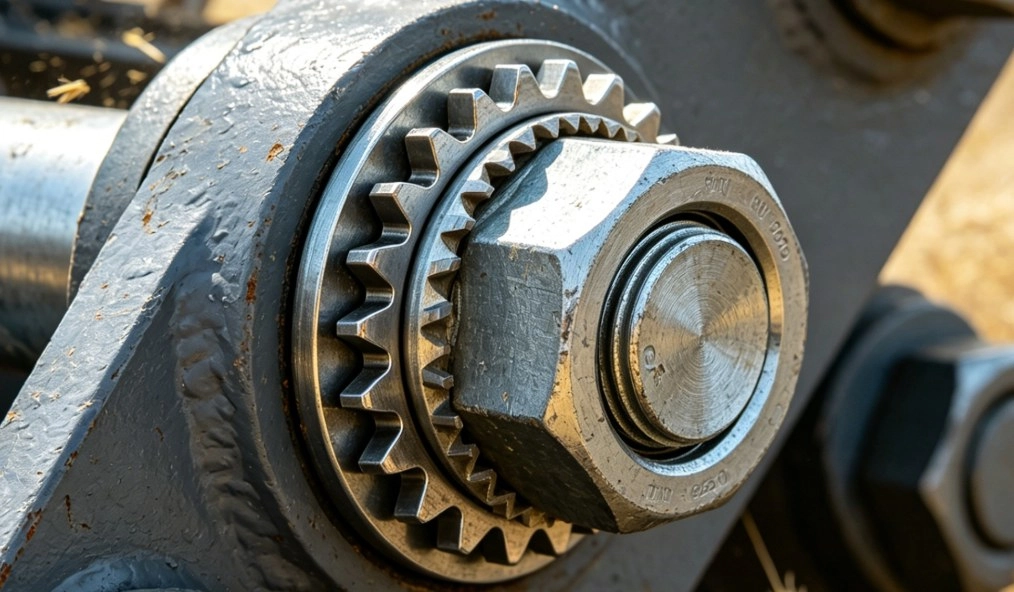
En säkerhetsbricka låser sig genom två oberoende banor - och det är detta som skiljer den från andra brickor:
Väg ett - tänderna biter.Radiella tandningar vid hålet pressar in i bulthuvudet eller mutterlagerytan och in i den passande delen under åtdragning, vilket skapar ett antirotationsmotstånd. Denna funktion matchar en tandlåsbricka och eliminerar rotationsfrihetsgraden.
Väg två - konen lagrar elastisk energi.Detta är den verkliga skillnaden. Brickan är konisk i fritt tillstånd; under åtdragning tillplattas konen, vilket försätter materialet i elastisk deformation och lagrar energi. Varje efterföljande mikrosättning från vibrationer, eller dimensionsförändring från termisk cykling, kompenseras när konen frigör den lagrade energin och håller bultspänningen inom det effektiva området.
Varför kombinationen är viktig.En vanlig tandbricka (DIN 6797) tappar sin återfjädring när den väl är tillplattad, så eventuella mikrosättningar i leden blöder förspänningen direkt. En vanlig fjäderbricka (DIN 127) har inga tänder, så den motstår rotation dåligt. Säkerhetslåsbrickan löser både antirotations- och förspänningsretention, vilket ger en bra balans mellan styckekostnad och enkel montering.
Mot den parade kilbrickan.En kilbricka låser geometriskt och har högsta låsningsgrad, men måste paras ihop, är orienteringskänslig och kostar mer. En säkerhetslåsbricka är i ett stycke, orienteringsfri och billigare, passar högvolymsmontering. Kraftig eller säkerhetskritisk: välj kil. Allmän drift eller hög volym: välj säkerhet. Det är vår standardrekommendation.
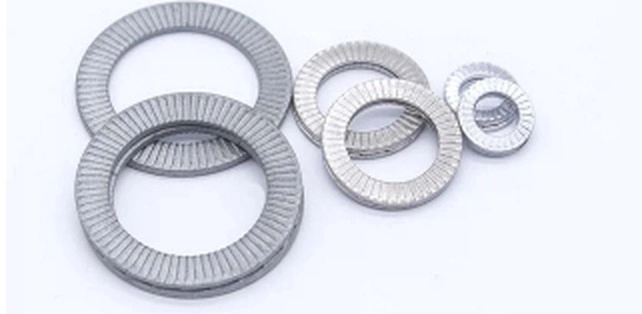
Serrationslayouter:
| Serration typ | Beskrivning | Typisk användning |
|---|---|---|
| Inre tänder | Tänder vid hålet, biter i bulthuvudet eller mutterlagerytan | Vanligast; fläns och sexkantsbultar |
| Externa tänder | Tänder på ytterkant, bitande i parningsdelen | Mjuka material; skyddar området runt det gängade hålet |
| Intern + extern | Tänder på båda kanterna för tvåvägsbett | Hög vibration; maximal antirotation |
| Tätningskombination | Bricka kombinerad med en gummi/EPDM tätning | Låsning plus ansiktstätning |
Vanliga storlekar:baserad på nominell gänga från M2,5 till M20, med små storlekar (M3-M10) som det tätaste applikationsbandet. ID, OD, tjocklek och konhöjd är enligt DIN 9250 eller kundritning.
Tum och specialstorlekar:UNC/UNF-serien, icke-standard ID/OD (till exempel för att matcha en flänsyta) och förstorad OD (för att sprida lageryta) kan alla byggas enligt ritning.
Checklista för orderbekräftelse:(1) serie (S/VS/L); (2) serrationstyp (intern / extern / båda); (3) om ID behöver storleksklassning till bulttoleransen; (4) ytbehandling; (5) en enda produktionssats per order - konsistens i konhöjd driver förbelastningskonsistensen.
*Alla mått i millimeter (mm)*
| STORLEK | d1 | d2 | s | h | Kgs/1000 st | För skruvar av | ||
|---|---|---|---|---|---|---|---|---|
| min | max | mm | tum | |||||
| S 1,6 | 1.7 | 3.2 | 0.35 | 0.38 | 0.60 | 0.013 | 1.6 | — |
| S 2 | 2.2 | 4 | 0.35 | 0.39 | 0.60 | 0.021 | 2 | — |
| S 2,5 | 2.7 | 4.8 | 0.45 | 0.49 | 0.90 | 0.039 | 2.5 | — |
| S 3 | 3.2 | 5.5 | 0.45 | 0.51 | 0.90 | 0.049 | 3 | 3/8" |
| S 3,5 | 3.7 | 6 | 0.45 | 0.52 | 0.90 | 0.055 | 3.5 | — |
| S 4 | 4.3 | 7 | 0.5 | 0.59 | 1.00 | 0.085 | 4 | 5/32" |
Säkerhetsbrickor kräver både elasticitet och härdbarhet: könen måste fjädra tillbaka efter att ha blivit tillplattad, och tänderna måste vara tillräckligt hårda för att bita.
Anmärkningar om ytbehandling:
- Dacromet / zink-aluminiumflinga: bästa korrosionsskydd utan risk för väteförsprödning - den föredragna beläggningen för härdade säkerhetsbrickor. En tunn hinna (6-10 um) minskar inte tandbett på ett meningsfullt sätt.
- Svart oxid / fosfat: den tunnaste filmen (1-3 um) och minsta effekt på tandens geometri; måttlig korrosionsbeständighet, lämplig inomhus eller där olja förekommer.
- Zinkplätering: låg kostnad, bra utseende, men härdade delar måste försprödas. Säkerhetsbrickor lever under långvarig dragpåkänning, så fördröjd brott från väteförsprödning är en verklig risk - det är därför vi insisterar på avsprödning för härdade delar.
- Varmförzinkning rekommenderas inte: ett tjockt zinkskikt fyller serrationsdalarna, vilket minskar bettdjupet och kraftigt försvagar låsegenskaperna.
Vad vår inspektion fokuserar på:
- Konens höjd och dess konsistens- den enskilt viktigaste dimensionen i denna del. Den ställer in elastisk rörelse och återfjädringskraft, och bred spridning inom en batch orsakar direkt inkonsekvent installerad förspänning. Vi provar konhöjd sats för sats och registrerar fördelningen.
- Serration integritet- Konsekvent tandhöjd, inga avhuggna spetsar eller grader; en saknad tand skapar en blind fläck i bettet.
- Hårdhet- måste uppfylla både "tänder kan bita" och "kon kan springa tillbaka"; för hårt är sprött, för mjukt plattar ut tänderna.
- Ingen förplattning- färdiga delar måste förbli koniska. Om de är tillplattade i packning eller transport (till exempel av staplad vikt), är elasticiteten redan förbrukad och de kommer inte att fjädra tillbaka efter montering.
Vanliga fellägen:
- Tillplattad utan fjädring- vanligtvis för hårt material, sprödhet efter värmebehandling eller delar som krossats under transporten.
- Tänderna kollapsade- otillräcklig hårdhet, eller åtdragningsmoment långt över designvärdet.
- Inkonsekvent förladdning- bred konhöjdsspridning i satsen, eller S/VS/L blandad på linjen.
- Försenad fraktur- härdade delar pläterade utan försprödning, bristande timmar till dagar efter montering under ihållande dragbelastning. Detta är det farligaste och lättast förbisedda misslyckandet.
Processkvalitetskontroll - sex grindar
Verifiering av inkommande material:varje spole kontrolleras på elementanalysatorn för sammansättning, med tjocklek, specifikationer och batchdokument bekräftade; kunder kan spåra vilket batchnummer som helst.
Besiktning av första artikeln:nyckeldimensioner, tand/klämma geometri och utseende kontrolleras efter varje installation innan kontinuerlig produktion släpps.
Pågående patrullering:byteskontroller plus en patrullrunda var 2-3 timme; alla avvikelser stoppar pressen och sätter nuvarande och tidigare batcher i karantän.
Återverifiering efter behandling:värmebehandling och ytbehandling - inklusive utkontrakterat arbete som återgår till anläggningen - kontrolleras om batch för batch för hårdhet, filmuppbyggnad och utseende.
Visning av färdiga delar:syninspektion plus 100 % manuell snabbsortering efter behov, fokuserad på kosmetiska defekter och blandade delar.
Batchspårbarhet:kundbatch-/ordernummer är kopplade till råvaru- och produktionspartier; kvalitetsregister levereras med varorna.
Urvalslogik:fixa gängstorleken först, välj sedan serien från fogstyvhet - styva metall-till-metall-skarvar tar S eller VS; tunn plåt, mjuka material eller fogar med betydande termisk skillnad tar L (lång elastisk rörelse, stark kompensation). För höga vibrationer, specificera den interna + externa serrationslayouten för maximal antirotation.
Installationsanvisningar:
- Orientering:på en invändig tandbricka går den tandade ytan mot bulthuvudet eller mutterlagerytan; på en utvändig tandbricka går den mot den passande delen. Att vända det försvagar bettet.
- Vridmoment:måste räcka för att platta ut konen - det är en del av designavsikten. Undervridning gör att konen inte är tillplattad, ingen elasticitet etableras och låsningsprestanda sjunker kraftigt.
- Endast ett stycke:säkerhetsbrickan är designad för att användas ensam. Stapla den aldrig med en annan bricktyp, som skulle bryta kontakten med konan.
- Återanvändbarhet:säkerhetslåsbrickor är inte avsedda för återanvändning. Efter borttagning kan konen ha tagit en permanent sättning och tappat tillbaka fjädring, och de befintliga bitmärkena minskar greppet vid den andra installationen. Detta är den tydliga arbetsfördelningen kontra den återanvändbara kilbrickan.
- Matchande yta:undvik ett hårt ythärdat lager; ytan ska vara ren utan tjock beläggning, annars kan tänderna inte bita.
Dessa frågor kommer från faktiska utlandsförfrågningar, sorterade efter frekvens. Om din ansökan inte omfattas, skicka oss ritningen eller ansökningsuppgifterna direkt.
Den viktigaste skillnaden är konen. DIN 6797 är platt: tänderna motstår rotation men det finns ingen elasticitet. Säkerhetslåsbrickan (DIN 9250) är formad konisk, så vid åtdragning lagras energi i konen som kontinuerligt kompenserar förspänningsförlusten. Kort sagt: en tandbricka motstår rotation; en säkerhetsbricka motstår rotation och håller förspänningen.
Genom styvheten i leden. Styva metall-till-metall-fogar tar S (låg kon) eller VS (medium kon). Tunn plåt, mjuka material eller fogar med betydande termisk skillnad tar L (hög kon, lång elastisk rörelse). VS är den vanliga standarden för allmänna maskiner och elarbeten.
Nej. Olika konhöjder betyder olika elastisk rörelse; att blanda dem i en skarv skapar inkonsekvent förspänning över bultarna och ojämn lastfördelning. Vi skickar från en enda produktionsbatch specifikt så kunderna undviker detta.
Rekommenderas inte. Konen är tillplattad vid första monteringen och kan ta en permanent uppsättning efter borttagning, vilket minskar återfjädringen; de befintliga bitmärkena försvagar också greppet på en andra installation. Om en skarv öppnas upprepade gånger rekommenderar vi istället den återanvändbara killåsbrickan (DIN 25201).
Eftersom konhöjden direkt sätter elastisk rörelse och återfjädringskraft. Stor spridning inom en batch ger synbart olika förspänning från bult till bult, som under vibration visar sig när enskilda bultar lossnar först. Vi tar prov på konhöjd parti för parti och för distributionsregister.
Det gör det. Ju tjockare filmen är, desto grundare blir bettet. Vi rekommenderar Dacromet (god korrosionsbeständighet, ingen väteförsprödning, tunn film) eller svartoxid/fosfat (tunnaste filmen), och vi rekommenderar inte varmförzinkning. Om förzinkning anges måste härdade delar göras sönder för att undvika fördröjda brott.
De flesta standardstorlekar accepteras från 10 000 stycken, med mindre minimikrav på små storlekar med hög uppsättning. Anpassade tandningar, konhöjder eller material kräver en verktygs- och volymgranskning. Ledtid bekräftas mot schemat vid beställning.
Ja. Vårt interna verktygsteam kan producera anpassad ID, OD, tjocklek, tandantal, tandform och konhöjd till ritning, och vi kan arbeta baklänges från din nödvändiga förspänning till en lämplig konhöjd och materialhårdhet. Vi bekräftar normalt en DFM-ritning innan vi skär formen.
En säkerhetslåsbricka ser ut som en handelsvara, men vid högvolymmontering avgör dess konhöjdskonsistens och batchstabilitet monteringsresultatet. När du begär en offert, vänligen inkludera: gängstorlek, erforderlig serie (S/VS/L), tandningskrav, passande delmaterial och tjocklek, och monteringsmomentkravet.
Kontaktnotering:Standard S / VS / L-serien och icke-standardstorlekar kan citeras; Inspektionsrapporter för tandgeometri och konhöjd finns tillgängliga på begäran. Pris och ledtid är föremål för slutlig försäljningsbekräftelse.
Dessa tre ingångar räcker för att vi ska kunna bekräfta täckning, material, finish och leverans.Anpassade säkerhetslåsbrickor går från ritning till prototyp med hjälp av interna stansar.
✅ Få gratis prov!! Kontakta oss idag
✅ Vi kontaktar dig inom 24 timmar