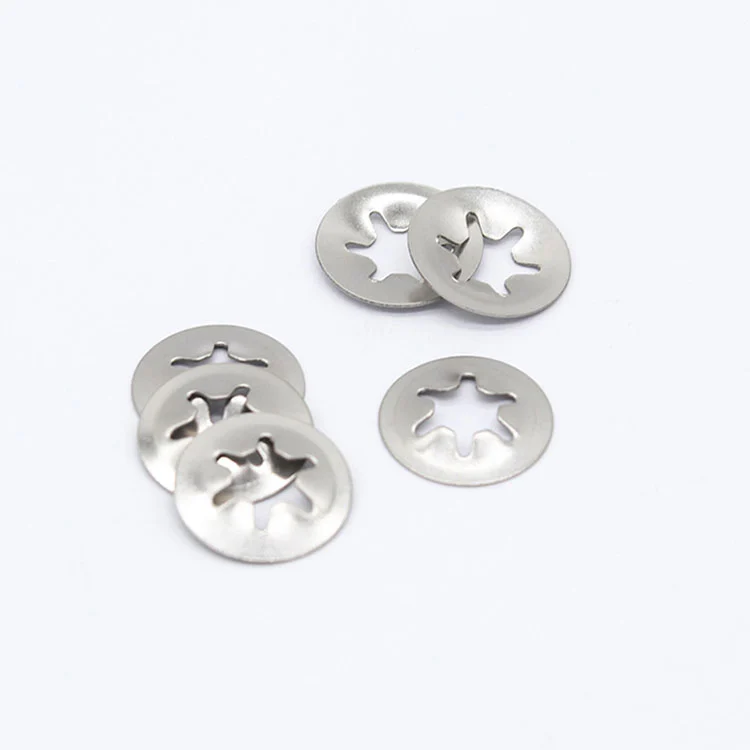
Invändiga stjärnformade tänder greppar släta axlar för verktygsfri axiell kvarhållning av lager, kugghjul och roterande komponenter.
Tillverkare av stämplingsdelar
Ägd fabrik
Stämplingskapacitet · 120 pressar upp till 450 T
Offertsvar
Tabell över rekommenderade tekniska specifikationer
|
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
Standardstorlekar för stjärnlåsbrickor finns tillgängliga för M2–M12 axeldiametrar. För skräddarsydda applikationer kan Zhenhua justera den inre tandgeometrin, ytterdiametern, tjockleken och andra dimensionskrav enligt axeln och den kvarhållna komponenten.
Skaftdiametern och tandkonfigurationen bör bekräftas tillsammans, eftersom retentionskraften beror på samverkan mellan de inre tänderna och skaftytan.
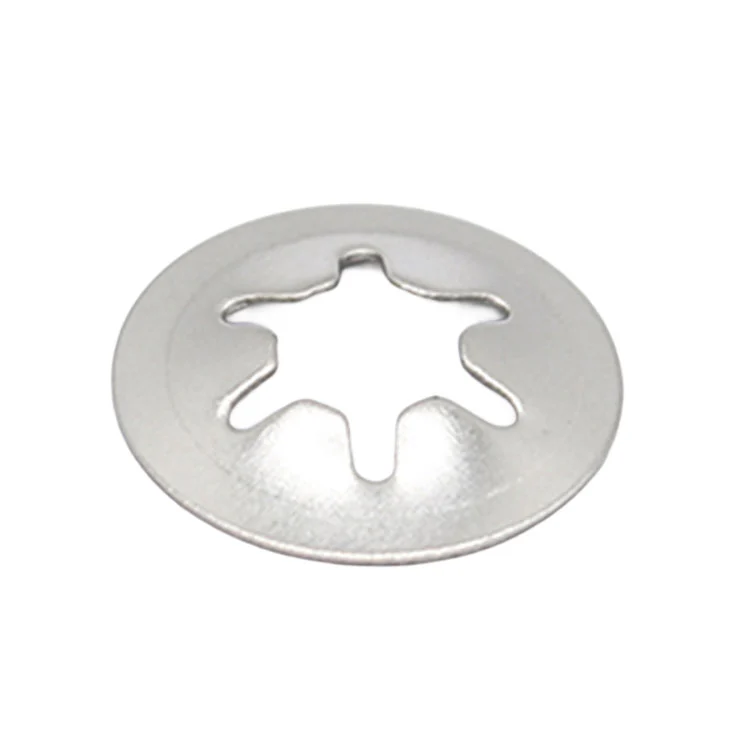
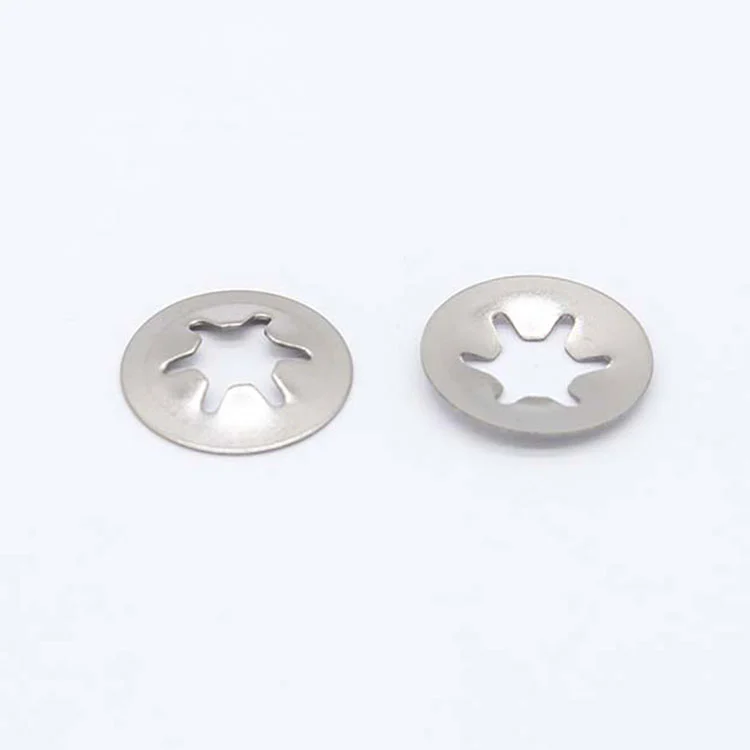
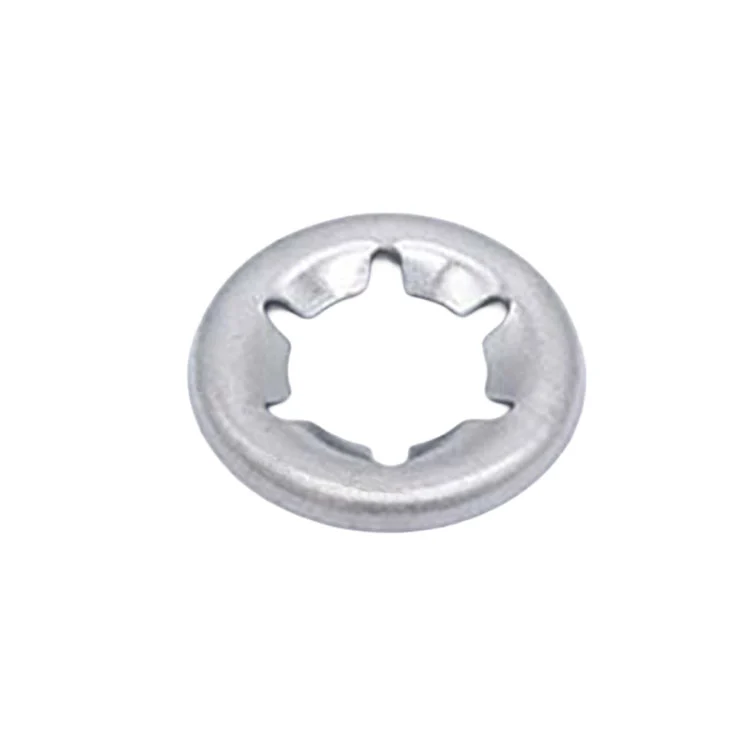
Stjärnlåsbrickor använder stjärnformade inre tänder som biter på släta axlar för verktygsfri axiell fasthållning, håller lager, kugghjul och andra roterande delar på plats utan gängor, spår eller extra komponenter.
Under push-on-installation böjs de inre tänderna mot axelytan. Deras fjäderverkan genererar radiell gripkraft, medan tandkanterna griper in i axeln för att motstå axiell rörelse.
Detta gör brickan lämplig för sammansättningar där det inte är önskvärt att bearbeta ett hållarspår eller lägga till ett gängat fästsystem. Den kan installeras direkt genom att trycka brickan på axeln, vilket gör den särskilt användbar för kompakta eller stora sammansättningar.
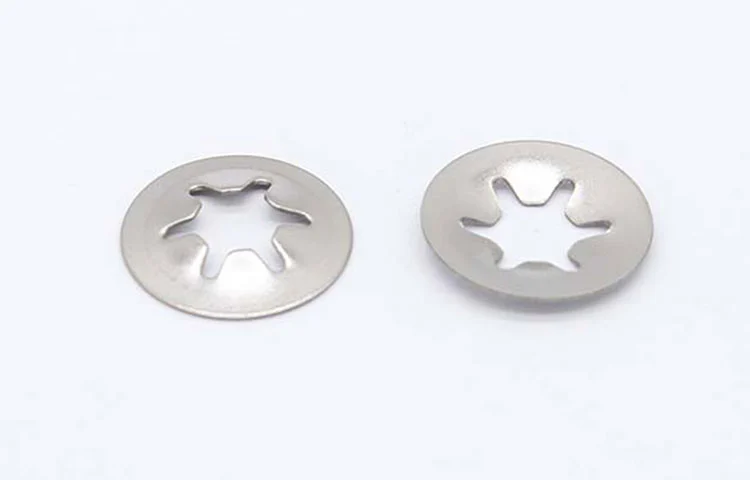
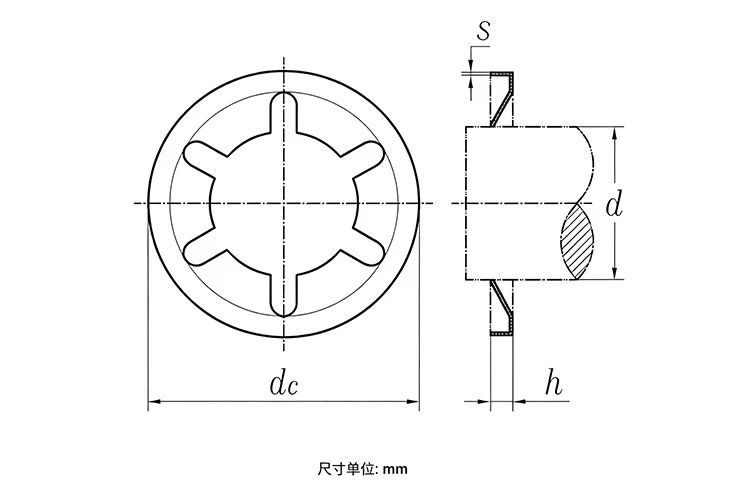
Prestandan hos en stjärnlåsbricka är nära relaterad till förhållandet mellan axeldiameter, tandgeometri, bricktjocklek och materialegenskaper.
De inre tänderna behöver tillräckligt med fjädring för att greppa axeln samtidigt som den erforderliga axiella retentionen bibehålls. Av denna anledning är det inte alltid tillräckligt att bara välja en bricka efter nominell axelstorlek för krävande applikationer.
För skräddarsydda projekt kan Zhenhua utveckla tandprofilen, tandgeometrin, ytterdiametern och tjockleken enligt de bekräftade axel- och monteringskraven.
Standarddesignen ger en lågprofillösning med en dimensionell tolerans på ±0,05 mm för konsekvent montering och automatiserad montering.
Materialet bestämmer brickans fjäderegenskaper, hårdhet och korrosionsbeständighet.
Materialvalet bör baseras på axelns material, servicemiljö, förväntad belastning och erforderlig retentionsprestanda.
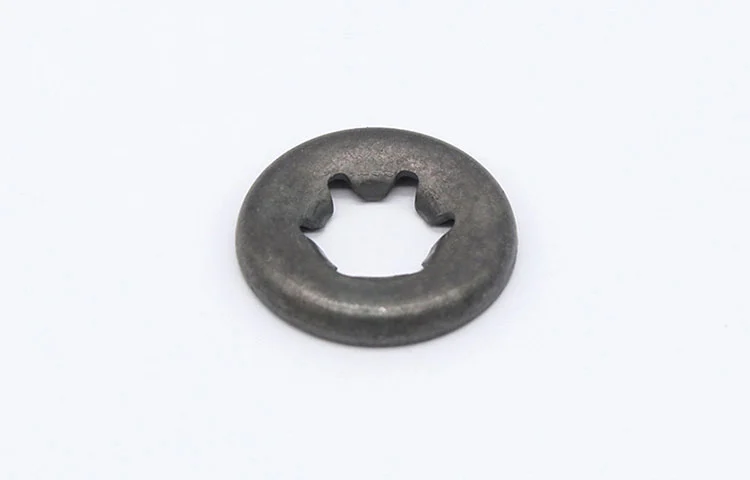
Stjärnlåsbrickor är mest användbara när en komponent måste hållas axiellt på en slät axel utan att lägga till gängor eller bearbeta ett hållarspår.
Används för att hålla fast fläktkomponenter och andra roterande delar på axlar där kompakt montering krävs.
Lämplig för kompakta interna mekanismer där snabb påskjutsmontering hjälper till att minska monteringsstegen.
Används för utvalda axelmonterade komponenter där en axiell fasthållningsmetod med låg profil krävs.
Lämplig för att hålla komponenter på släta axlar när axelutformningen inte inkluderar ett spår eller gängad ände.
Tillämpbar för olika roterande eller axelmonterade enheter där push-on-hållning är lämplig.
Den inre tanden är den funktionella delen av en stjärnlåsbricka, så formningskonsistens är avgörande för monteringsprestanda.
Zhenhua tillverkar stjärnlåsbrickor genom stämpling/progressiva formprocesser, med formutveckling och bearbetningsmöjligheter tillgängliga för skräddarsydda konstruktioner. Formningsprocessen styr tandgeometrin, brickans tjocklek, ytterdiameter och övergripande profil enligt den bekräftade ritningen.
Företaget stöder provutveckling, provproduktion i små partier och massproduktion, vilket gör att skräddarsydda tandkonfigurationer kan verifieras före volymproduktion.
Produktionen bedrivs enligt ett IATF 16949 kvalitetssystem, med spårbarhet från råvara till färdig del.
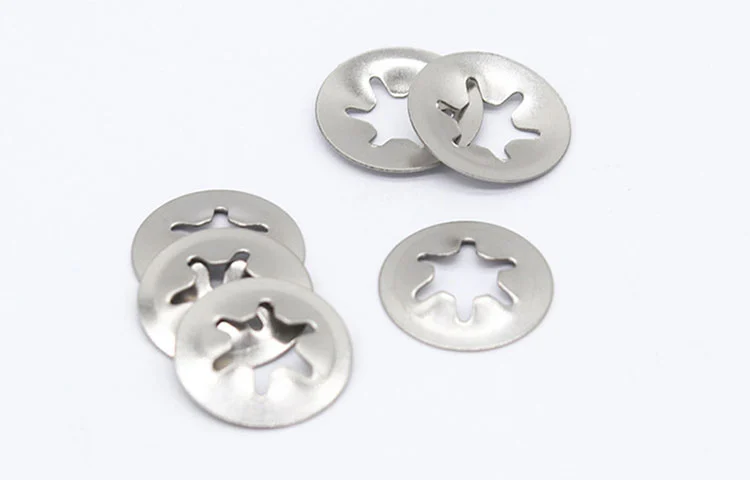
De inre tänderna är utformade för att böjas när brickan trycks på skaftet. Denna deformation skapar radiell fjäderkraft mellan tänderna och axelytan, medan tandkanterna motstår axiell rörelse. Retentionseffekten beror därför på samspelet mellan brickans tandgeometri, materialegenskaper och axeldiametern.
Axeldiametern är bara en del av urvalet. Ingenjörer bör också överväga axelns yta, material, hårdhet, axiell belastning, vibrationsnivå och tillgängligt installationsutrymme. Alltför hårda axelytor kan minska tandingreppet, medan en olämplig axeldiameter kan leda till otillräcklig fasthållning eller överdriven installationskraft.
Den kan användas där den axelmonterade komponenten kräver axiell fasthållning och brickan är korrekt anpassad till axeln och belastningsförhållandena. En stjärnlåsbricka bör dock inte väljas enbart på grund av att aggregatet utsätts för vibrationer. För högvibrerande eller säkerhetskritiska applikationer bör den erforderliga retentionsbelastningen, axeltoleransen och kuggingreppet verifieras före produktion.
Ja. Interaktionen mellan de inre tänderna och skaftytan påverkar retentionsprestandan direkt. Axelhårdhet och ytfinish bör därför beaktas tillsammans med brickans material och tandgeometri. För en ny applikation, genom att tillhandahålla axelmaterialet och hårdheten, kan brickspecifikationen utvärderas mer exakt.
65Mn är lämplig för applikationer där brickan kräver högre hårdhet, styrka och återfjädrande egenskaper. Efter värmebehandling ger materialet de mekaniska egenskaperna som krävs för att de inre tänderna ska deformeras under installationen och behålla sin fjäderverkan i drift. Den specificerade draghållfastheten är ≥800 MPa.
En stjärnlåsbricka är fördelaktig när en komponent ska hållas kvar på en slät axel utan att bearbeta ett hållarspår. Det ger också en låg profil push-on installationsmetod. En låsring kan vara mer lämplig när axeln redan är utformad med ett hållarspår eller när applikationen kräver ett definierat spårbaserat hållarsystem. Valet bör baseras på belastning, axeldesign, monteringsmetod och serviceförhållanden snarare än endast produktnamn.
För kritiska retentionsapplikationer rekommenderas i allmänhet inte återanvändning. De inre tänderna deformeras avsiktligt under den första push-on-installationen, och upprepad borttagning kan ändra deras ursprungliga fjäderegenskaper och kuggingrepp. Att använda en ny bricka under återmontering ger mer förutsägbar retentionsprestanda.
AISI 304 standardstorlekar hålls i allmänhet i lager och kan prioriteras. Andra material eller icke-standardiserade storlekar kräver i allmänhet cirka 15–30 dagar, med den slutliga ledtiden bekräftad enligt specifikationer, kvantitet och produktionsschema.
Skicka oss din axelstorlek, material, kvantitet, applikationskrav och ritning eller prov.
Zhenhua kommer att granska axel-till-tand-passningen, material, dimensioner och produktionskrav innan han bekräftar offerten och ledtiden.
skicka din storlek, kvantitet och ritning för försänkta låsbrickor, så svarar vi efter att ha bekräftat specifikationer och ledtid.
✅ Få gratis prov!! Kontakta oss idag
✅ Vi kontaktar dig inom 24 timmar