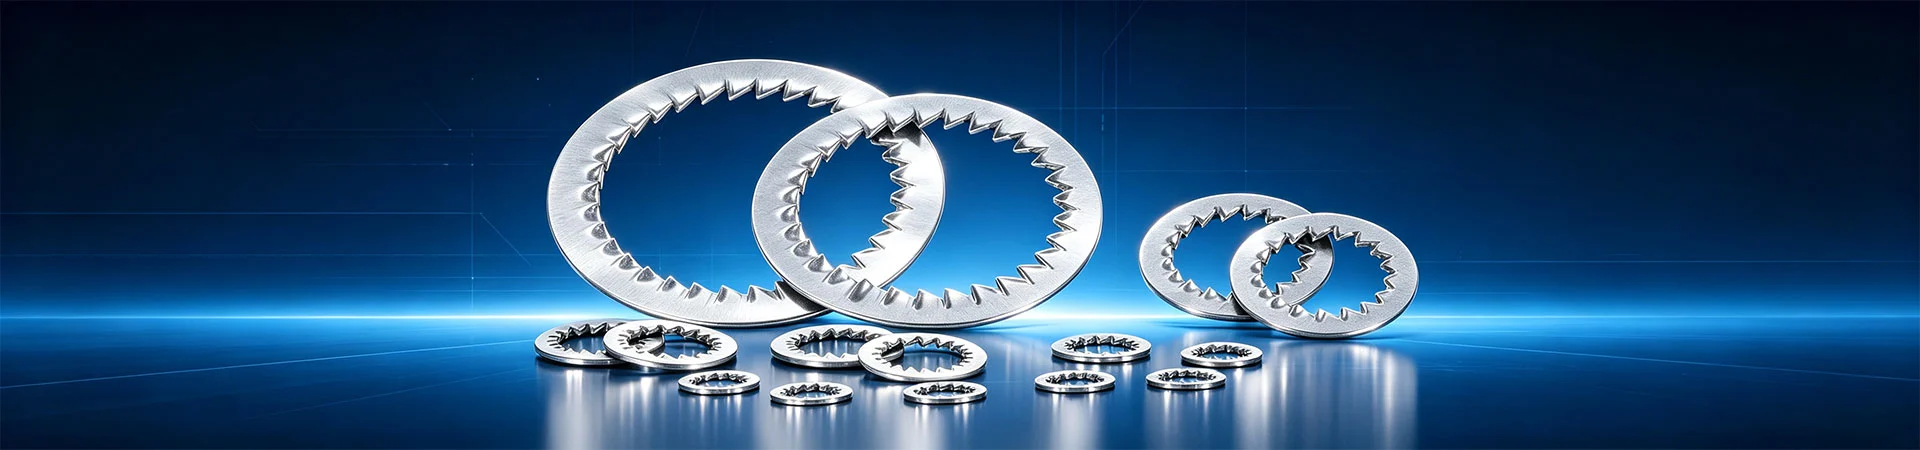
Invändigt tandbett + axiell fjäderkraft | Kompakt OD för små skruvhuvuden | OEM/ODM
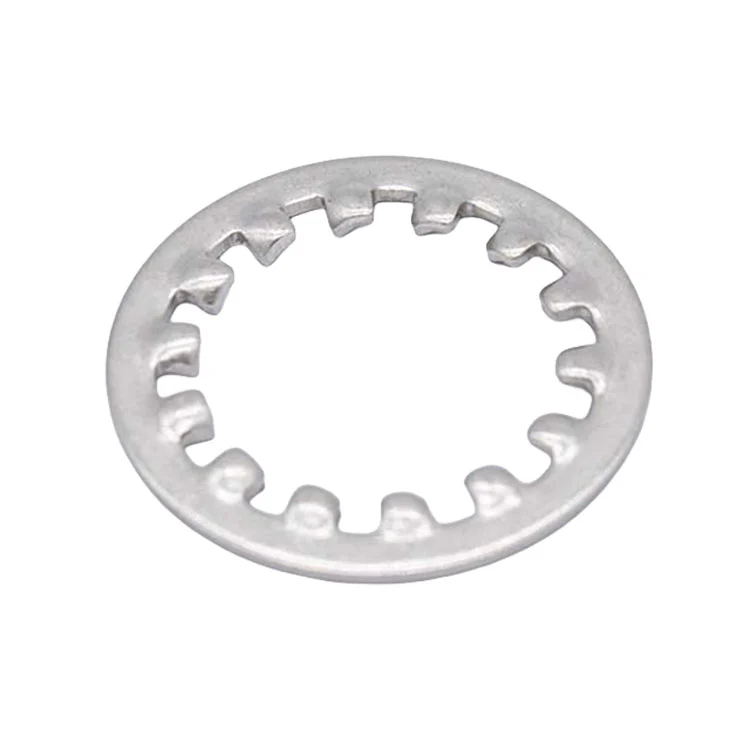
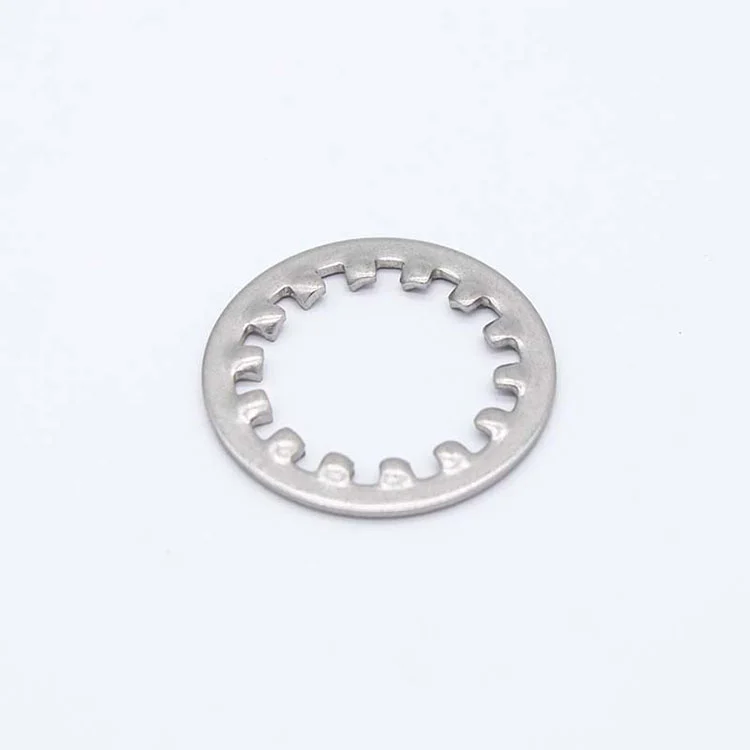
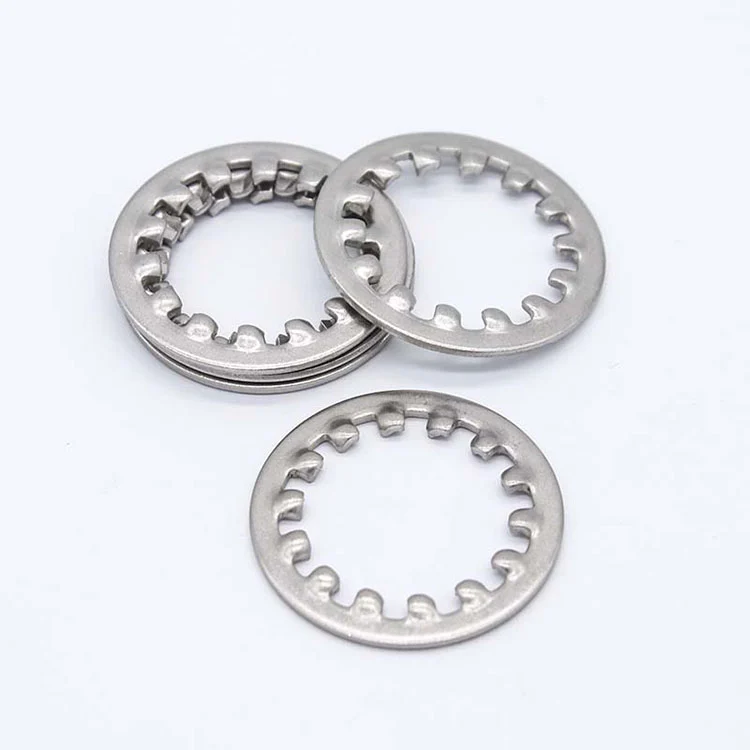
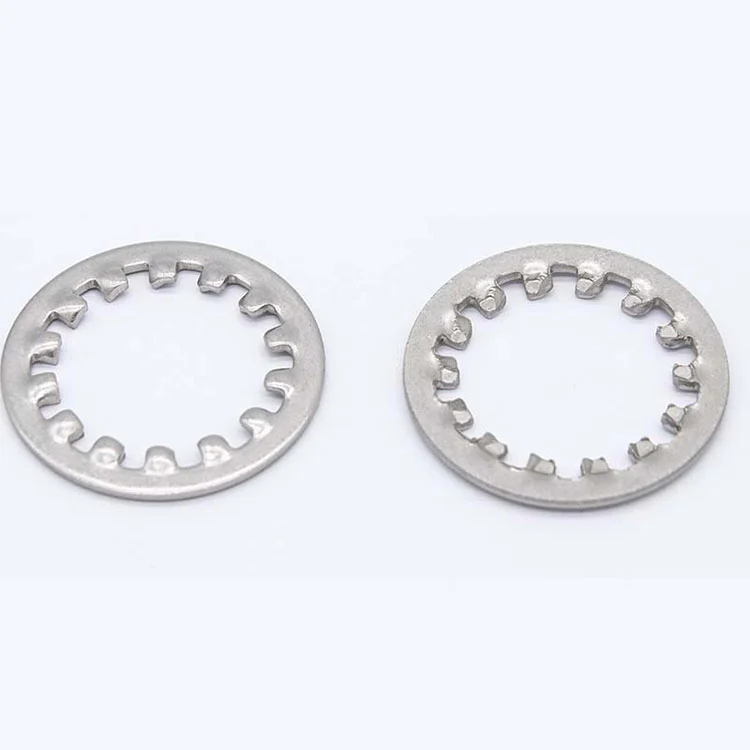
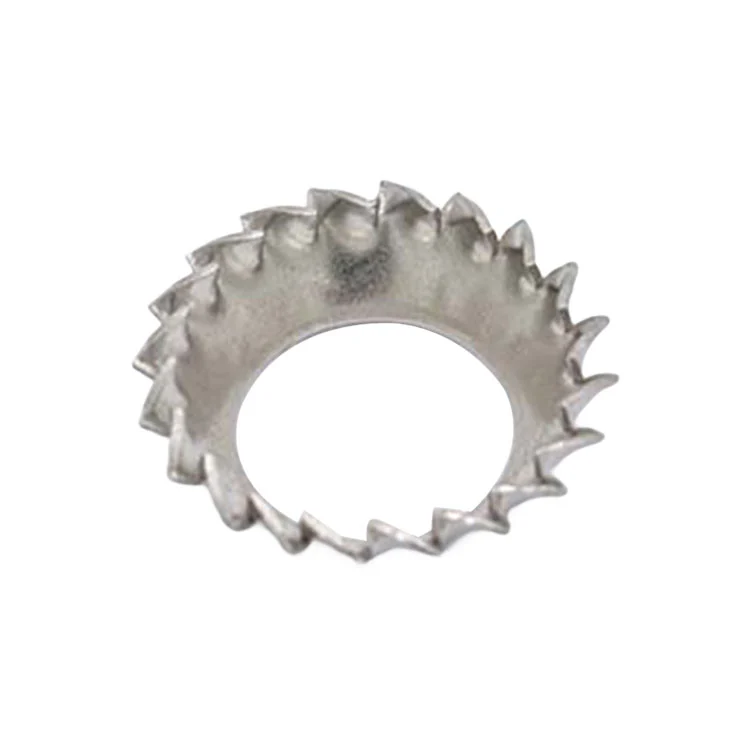
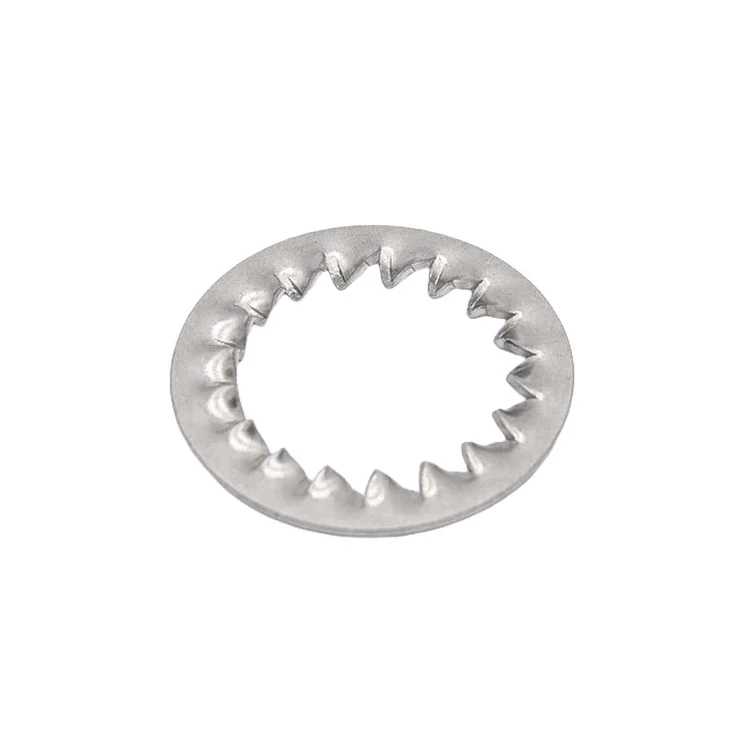
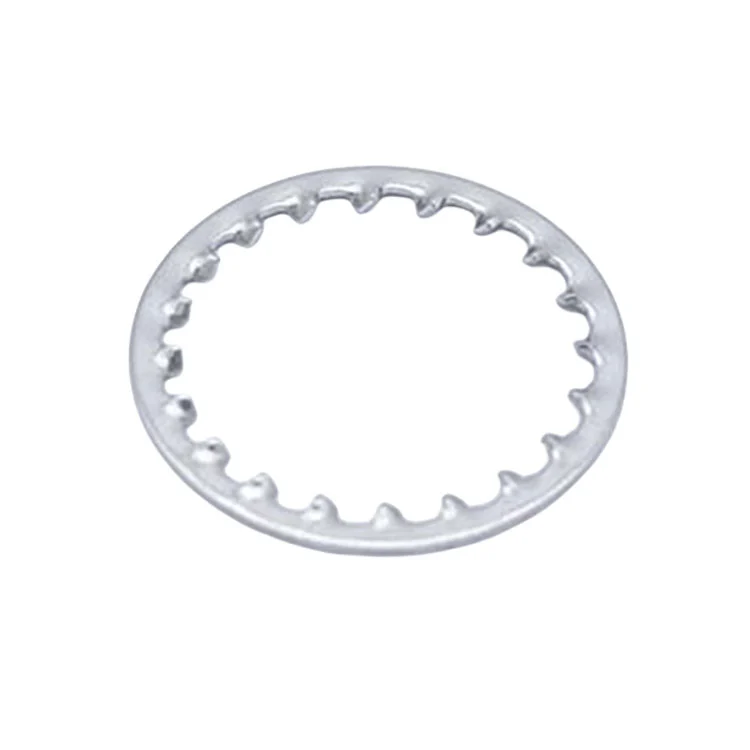
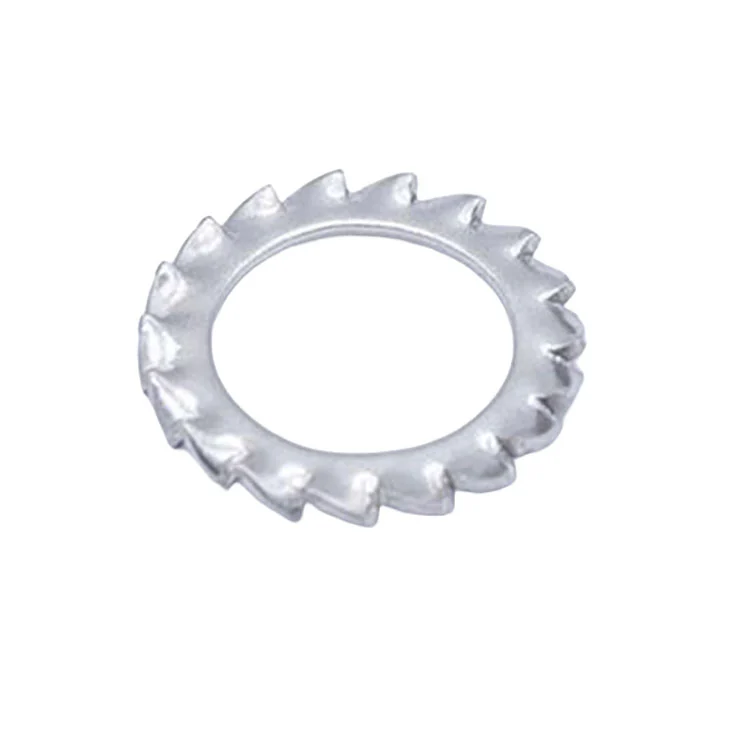
DIN 6797J invändiga tandlåsbrickor använder en invändig sågtandsdesign för att fästa undersidan av skruvhuvudet samtidigt som brickans ytterdiameter hålls kompakt. De är lämpliga för små skruvhuvuden, plåtenheter, elektrisk utrustning, instrument och andra fästpunkter med begränsat radiellt spelrum.
Tillverkare av stämplingsdelar
Ägd fabrik
Stämplingskapacitet · 120 pressar upp till 450 T
Offertsvar
Storleksområdet DIN 6797J levereras enligt företagets interna storlekstabell, inklusive ytterdiameter, innerdiameter, tjocklek, tandgeometri och tillämpliga skruvstorlekar.
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
Standardstorlekar levereras enligt bekräftad specifikation. Icke-standardiserade dimensioner, material eller tandkonfigurationer kan produceras från kundens ritningar eller prover.
Typ J väljs vanligtvis när fästpunkten inte ger tillräckligt med utrymme för yttre tänder.
Det kan till exempel övervägas för:
Brickan ska väljas tillsammans med skruvhuvudets diameter och fogyta. De inre tänderna behöver tillräckligt ingrepp med undersidan av skruvhuvudet; ett överdimensionerat eller olämpligt skruvhuvud kan minska effektiviteten hos låsarrangemanget.
Tandningarna är koncentrerade runt hålet snarare än ytterkanten. Detta ger DIN 6797J tre praktiska egenskaper
Brickan håller sig inom ett relativt litet hölje, vilket är användbart när intilliggande komponenter lämnar lite radiellt spelrum.
De inre tänderna är placerade så att de griper in i undersidan av skruvhuvudet under åtdragning.
Brickan installeras tillsammans med skruven och kräver ingen separat låsmekanism, lim eller speciell monteringskomponent.
För produktionsmontering bör skruv, bricka och passande yta utvärderas som en komplett skarv istället för att välja brickan enbart utifrån nominell gängstorlek.
|
|
||||||||
|
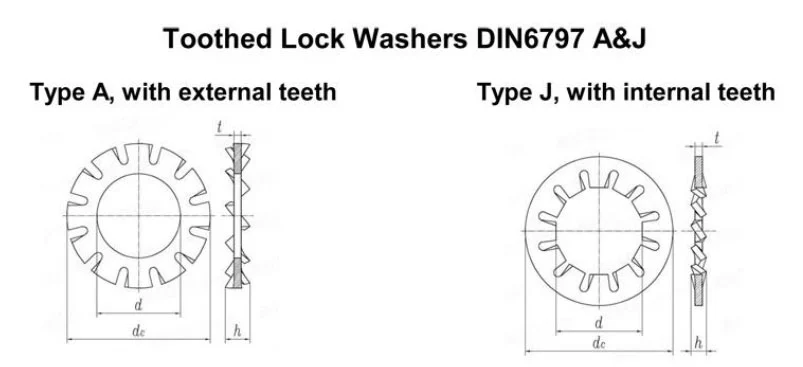
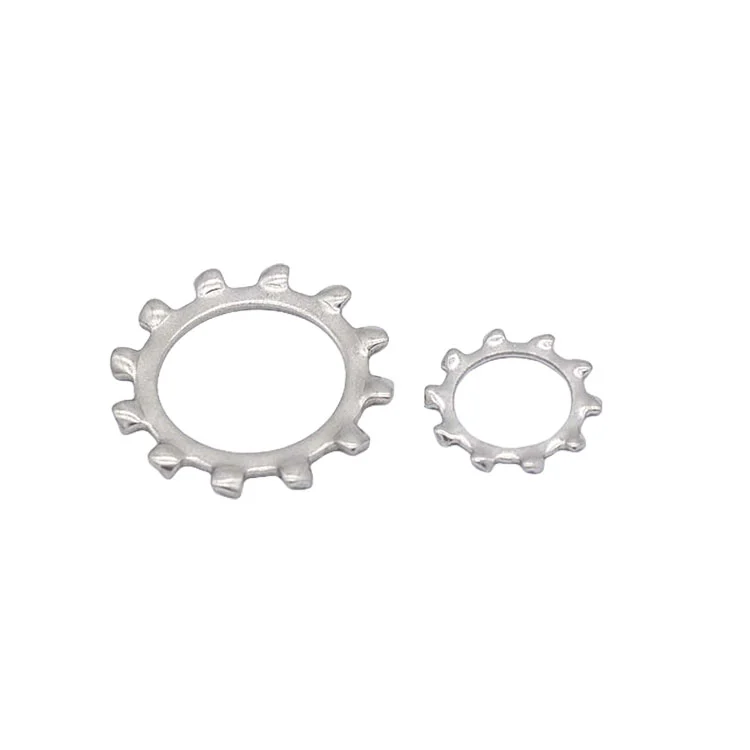
Den viktiga skillnaden är tandens placering, inte bara produktnamnet. Om det tillgängliga utrymmet runt skruvhuvudet är begränsat, är J-typen i allmänhet den lämpligaste konfigurationen att utvärdera. Om fogen kräver en större yttre kontaktyta kan typ A vara mer lämplig.
Speciella beläggningskrav kan diskuteras beroende på material, driftsmiljö och erforderlig korrosionsprestanda.
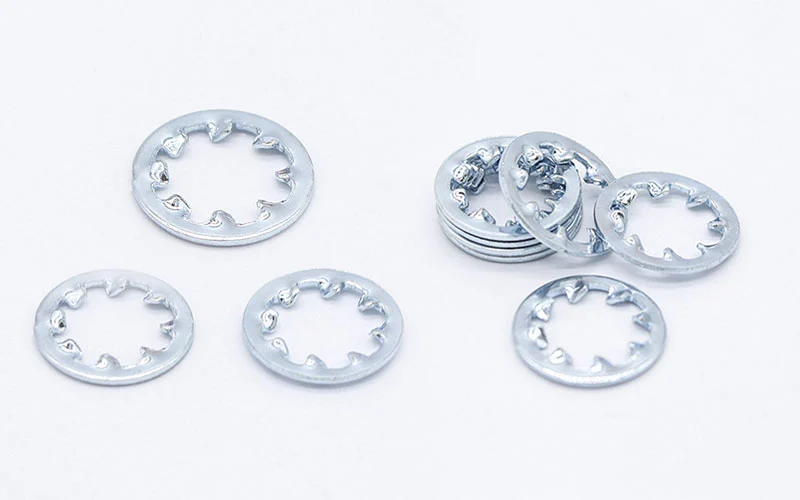
DIN 6797J intern tandlåsbricka är en stansad komponent, så tandens konsistens, dimensionskontroll och formstabilitet är viktiga för den färdiga brickan.
På Ningbo Yinzhou Zhenhua kan produktionen täcka stämpling, verktygsutveckling, progressiv formbearbetning och relaterade bearbetningsoperationer. Intern verktygskapacitet gör att tandgeometri och brickdimensioner kan utvecklas enligt bekräftade ritningar eller prover.
Prover kan produceras för dimensions- och monteringsverifiering före batchproduktion.
Företagets IATF 16949 kvalitetsledningssystem stödjer processkontroll från inkommande material till stämpling, inspektion och slutförpackning.
Innan du beställer DIN 6797J är det värt att bekräfta fyra punkter med leverantören
De invändiga tänderna måste ha tillräcklig kontakt med undersidan av skruvhuvudet.
Den kompakta ytterdiametern är ett av huvudskälen till att välja J-konfigurationen.
Aluminium, tunnplåt och andra mjukare material kräver uppmärksamhet på tandingrepp och åtdragningsförhållanden.
Välj rostfritt stål eller lämplig beläggning efter luftfuktighet, saltexponering, kemikalier och driftstemperatur.
För icke-standardiserade krav, kan tillhandahållande av skruvritning, fogritning eller befintligt brickprov hjälpa ingenjörsteamet att bekräfta lämplig konfiguration.
Ja. Detta är en av huvudskälen till att överväga J-typen. Eftersom tandningarna är placerade innanför brickans yttre omkrets, kan brickan passa runt ett skruvhuvud utan att kräva det större radiella höljet som är associerat med utvändiga tanddesigner. Den faktiska lämpligheten beror på skruvhuvudets diameter och brickans dimensioner.
DIN 6797J har invändiga tänder, medan DIN 6797A har yttre tänder. J-typen är i första hand användbar när området runt skruvhuvudet är begränsat. A-typen ger tandningar runt den yttre omkretsen och är i allmänhet mer lämplig där en större yttre kontaktyta är tillgänglig.
Den kan användas med aluminium, men fogen bör utvärderas noggrant. Tandgeometri, åtdragningsmoment, skruvskalsmått och aluminiumtjocklek påverkar det slutliga resultatet. För mjukare underlag är det särskilt viktigt att undvika överdriven åtdragning eftersom överdrivet lokalt tryck kan skada fogytan.
För kritiska fästapplikationer rekommenderas byte efter demontering. Tänderna kan deformeras eller förlora sitt ursprungliga ingrepp efter installation och borttagning. En ny bricka ger ett mer förutsägbart låsläge vid återmontering.
Brickan ska placeras så att de invändiga tandningarna griper in i undersidan av skruvhuvudet. Dra åt skruven enligt det specificerade kopplingsmomentet istället för att använda brickan som ersättning för korrekt åtdragning av skruven.
För allmän korrosionsbeständighet är AISI 304 ett vanligt val. AISI 316 är bättre lämpad för kloridrika, marina eller korrosiva miljöer. 65Mn övervägs normalt när applikationen lägger större vikt vid hårdhet, elasticitet och mekanisk slitstyrka.
Ja. Icke-standardiserade mått, material, ytbehandlingar och andra produktionskrav kan granskas mot kundens ritningar eller prover. För OEM-projekt är det användbart att tillhandahålla den matchande skruvspecifikationen för att bekräfta tand- och dimensionskraven.
skicka din storlek, kvantitet och ritning för försänkta låsbrickor, så svarar vi efter att ha bekräftat specifikationer och ledtid.
✅ Få gratis prov!! Kontakta oss idag
✅ Vi kontaktar dig inom 24 timmar