Brickor
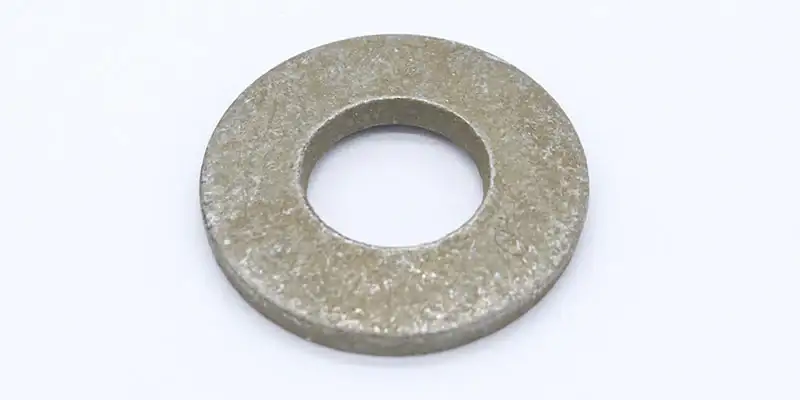
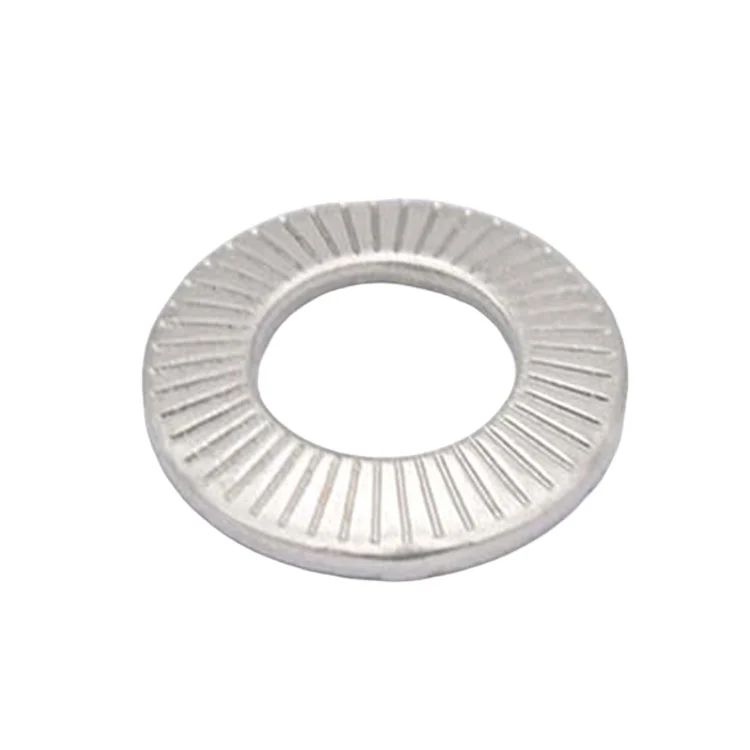
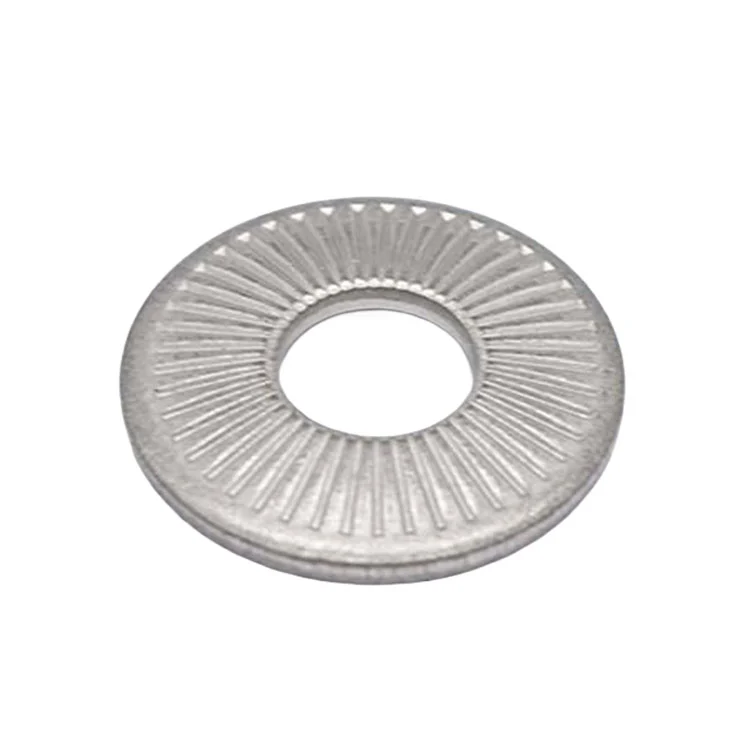
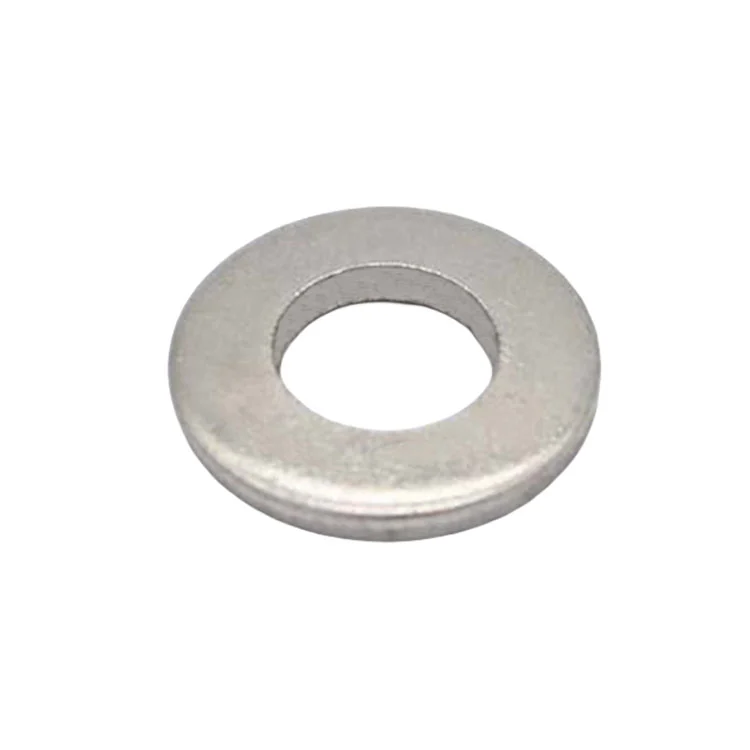
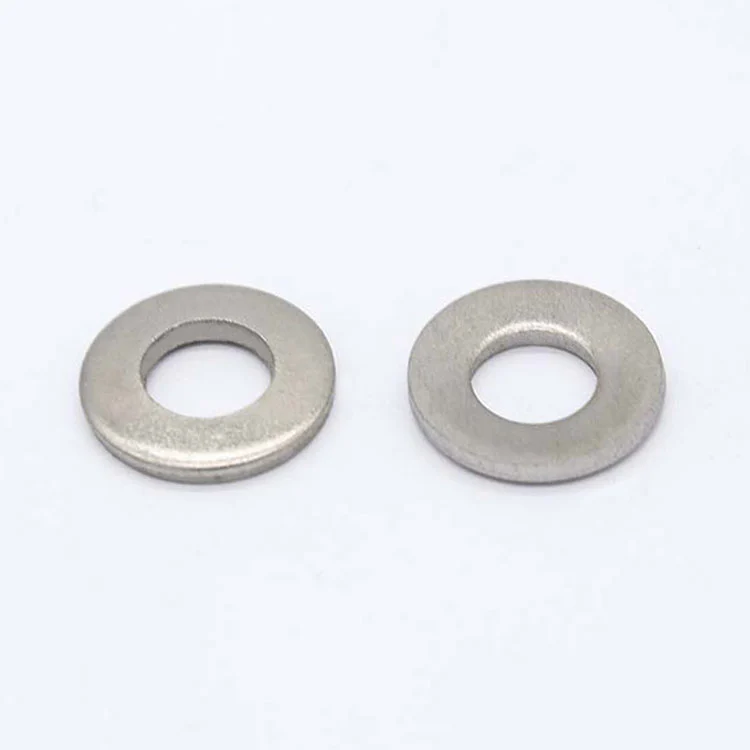
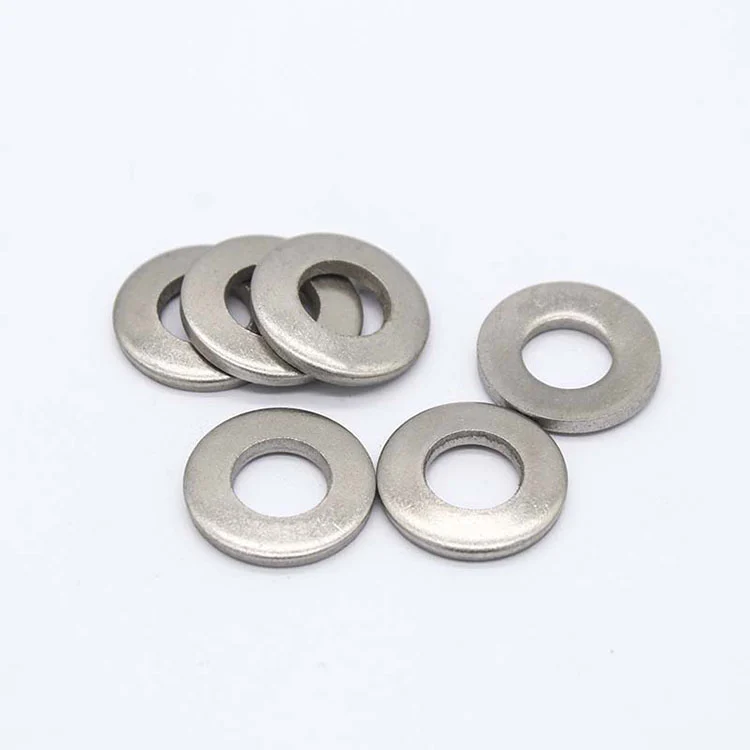
DIN 6796 koniska fjäderbrickor

DIN 6796 koniska fjäderbrickor

AISI 304 (A2) AISI 316 (A4) 65 Mn

Avsmalnande skivfjäderkraft kompenserar krypning och termisk expansion | Preload retention | OEM/ODM

DIN 6796 koniska fjäderbrickor i AISI 304, AISI 316 och 65Mn; konisk skivdesign ger axiell fjäderbelastning, hjälper till att kompensera förspänningsförlust från krypning och termisk expansion, med anpassade storlekar och ytbehandlingar tillgängliga.

Sedan 1993

Tillverkare av stämplingsdelar

12 000 m²

Ägd fabrik

12 000 t/år

Stämplingskapacitet · 120 pressar upp till 450 T

24 h

Offertsvar

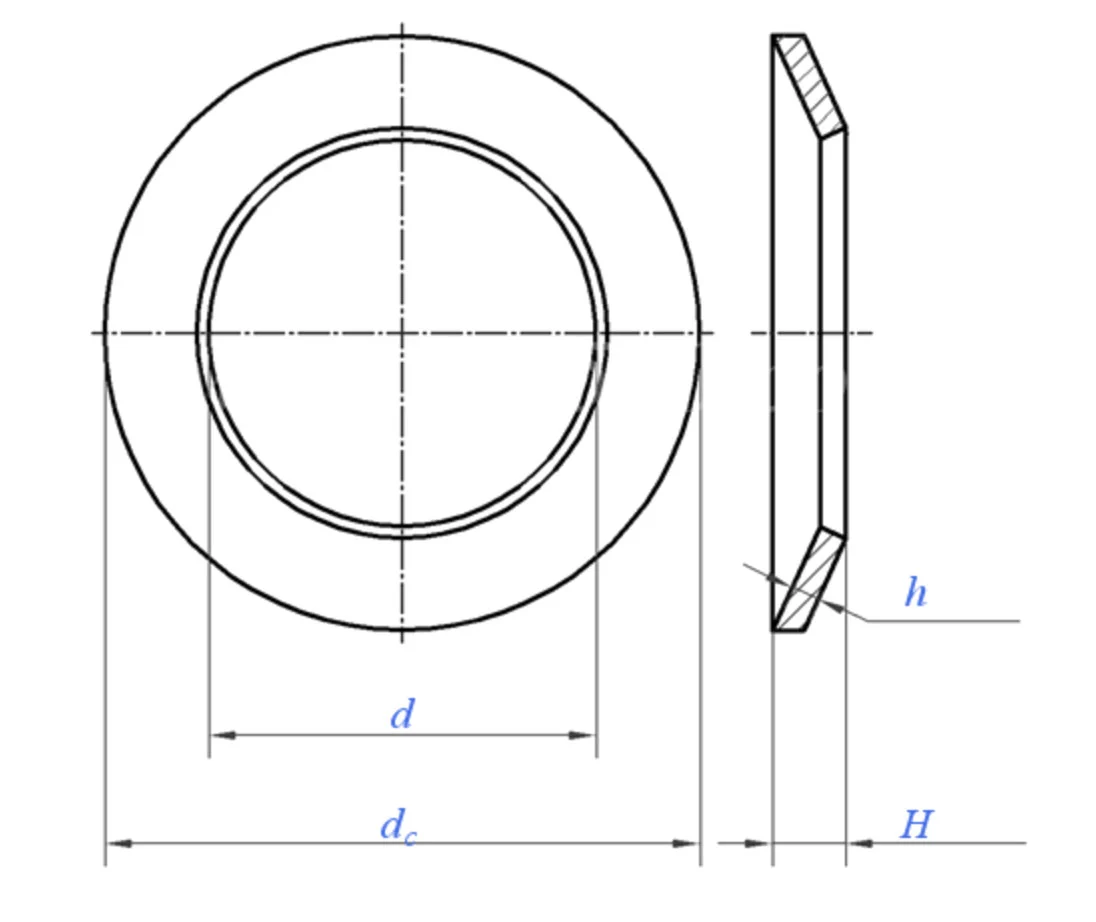
Storlekstabell

DIN 6796 Conical Spring Washers
Tillämplig tråd
d Min = Nominell (H14)
Max
dc Max = Nominell (h14)
Min
h ①
Max
H Min
Vikt per 1000 st (stål) ≈kg
M2 M2,5 M3 M3.5 M4 M5 M6 M7 M8 M10
2.2 2.7 3.2 3.7 4.3 5.3 6.4 7.4 8.4 10.5
2.45 2.95 3.5 4 4.6 5.6 6.76 7.76 8.76 10.93
5 6 7 8 9 11 14 17 18 23
4.7 5.7 6.64 7.64 8.64 10.57 13.57 16.57 17.57 22.48
0.4 0.5 0.6 0.8 1 1.2 1.5 1.75 2 2.5
0.6 0.72 0.85 1.06 1.3 1.55 2 2.3 2.6 3.2
0.5 0.61 0.72 0.92 1.12 1.35 1.7 2 2.24 2.8
0.05 0.09 0.14 0.25 0.38 0.69 1.43 2.53 3.13 6.45
Tillämplig tråd
d Min = Nominell (H14)
Max
dc Max = Nominell (h14)
Min
h ①
Max
H Min
Vikt per 1000 st (stål) ≈kg
M12 M14 M16 M18 M20 M22 M24 M27 M30
13 15 17 19 21 23 25 28 31
13.43 15.43 17.43 19.52 21.52 23.52 25.52 28.52 31.62
29 35 39 42 45 49 56 60 70
28.48 34.38 38.38 41.38 44.38 48.38 55.26 59.26 69.26
3 3.5 4 4.5 5 5.5 6 6.5 7
3.95 4.65 5.25 5.8 6.4 7.05 7.75 8.35 9.2
3.43 4.04 4.58 5.08 5.6 6.15 6.77 7.3 8
12.4 21.6 30.4 38.9 48.8 63.5 92.9 113 170

För icke-standardiserade krav kan produktionen baseras på kundritningar eller prover. Fjäderdimensioner och material bör bekräftas före offert eftersom ändring av sektionstjocklek eller konhöjd ändrar lastavböjningsbeteendet.

Produktöversikt

DIN 6796 koniska fjäderbrickor använder en konisk skivprofil som komprimeras under belastning för att generera kontinuerlig axiell fjäderkraft, som kompenserar termisk expansion, materialkrypning och avslappning för att bibehålla bultens förspänning och motstå vibrationsinducerad lossning utan extra låskomponenter.

Hur DIN 6796-brickan upprätthåller förspänning

En DIN 6796 bricka är inte bara en böjd platt bricka. Dess koniska geometri ger den en definierad last-avböjningskaraktäristik.

När bulten dras åt plattas konen gradvis ut. Denna deformation lagrar elastisk energi i brickan. Om fogen senare upplever termisk expansion, inbäddning, materialkrypning eller mindre dimensionell relaxation, kan brickan släppa en del av sin lagrade elastiska deformation och fortsätta att applicera axiell kraft på fogen.

Detta är huvudskälet till att välja en konisk fjäderbricka när det är viktigare att upprätthålla klämbelastningen än att bara öka friktionen vid gängan.

De tillgängliga vårresorna är särskilt viktiga. En bricka med otillräcklig arbetsavböjning kan bli nästan platt tidigt i åtdragningsprocessen och ge liten ytterligare kompensation efteråt. Omvänt kan överdriven nedböjning flytta fogen bort från det avsedda arbetsområdet.

För tekniska tillämpningar bör brickan därför väljas efter erforderlig fjäderbelastning, tillgänglig nedböjning, fogstyvhet och driftstemperatur, snarare än enbart bultdiameter.

Där en konisk fjäderbricka är mer meningsfull

DIN 6796 är särskilt användbar där fogen utsätts för förändringar efter montering.

Typiska exempel inkluderar

  • leder med betydande temperaturförändringar;
  • sammansättningar som innehåller material med olika termiska expansionshastigheter;
  • bultförband där packning eller substratkompression kan sätta sig över tiden;
  • maskiner som utsätts för upprepade vibrationer eller cyklisk belastning;
  • elektrisk och industriell utrustning där det är viktigt att upprätthålla klämkraften;
  • aggregat där ett kompakt axiellt fjäderelement är att föredra.

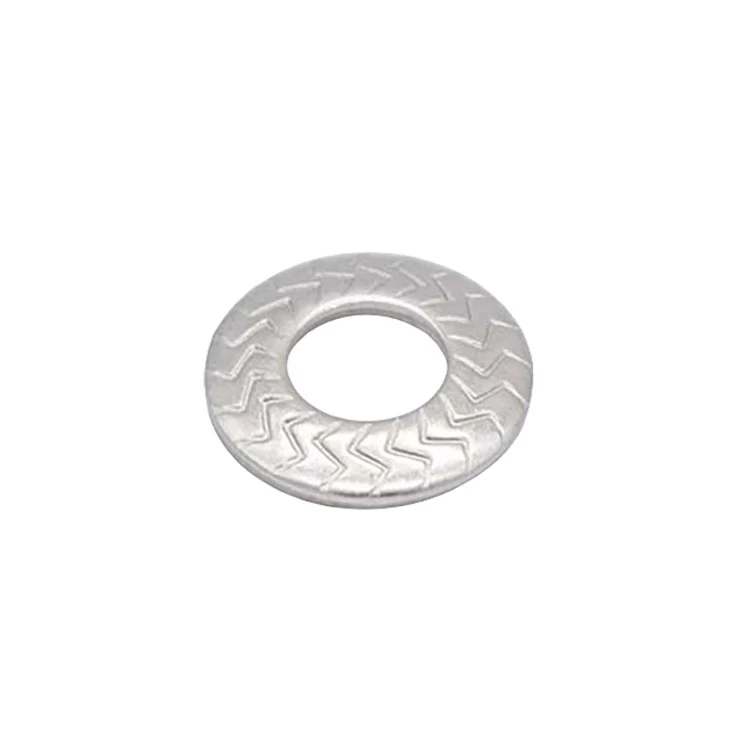
Den ska inte automatiskt behandlas som en ersättning för varje låsbricka. En tandad bricka skapar i första hand mekaniskt tandingrepp, medan en konisk fjäderbricka fungerar genom att bibehålla axiell kraft när leden rör sig inom fjäderns arbetsområde.

För svåra vibrationsapplikationer bör den kompletta fogdesignen – inklusive bultkvalitet, åtdragningsmoment, fogstyvhet och brickans arbetspunkt – utvärderas snarare än att förlita sig på brickan ensam.

Nyckelfunktioner

  • Avsmalnande fjäderförspänning (nödvändigt): den koniska skivan lagrar elastisk energi under kompression och applicerar kontinuerligt axiell kraft på bulthuvudet/muttern, vilket kompenserar krypning, termisk expansion och avslappning.
  • Vibrationsbeständig låsning: fjäderverkan absorberar stötar och vibrationer, vilket minskar risken för självlossning utan extra låskomponenter.
  • Kompakt design i ett stycke: en enda konisk del sparar utrymme och passar begränsade monteringsområden och högre belastningar.
  • Stämplad precision och konsistens: höghastighets progressiv formstämpling håller konvinkeln och tjockleken konsekvent för stabil fjäderutmatning.
  • Tydliga serieskillnader: koniska fjäderbrickor (fjäderkompensering), delade fjäderbrickor (friktion/fjäderkraft) och tandade låsbrickor (mekaniskt bett) väljs efter applikation (se tabell nedan).
  • Storlekar per företagsdiagram: standardstorlekar tillhandahålls enligt företagets storlekstabell; icke-standardiserade storlekar kan göras från ritningar eller prover.

Jämförelse av val av fjäder/låsbricka

Typ Strukturera Nyckelegenskaper Typiska applikationer
DIN 6796 konisk fjäderbricka (denna sida) Slät konisk skiva Hög och stabil fjäderkraft; kompenserar krypning/termisk expansion; behåller förspänningen Bilchassier, allmänna maskiner, elektriska, räls tunga vibrationsleder
Delad fjäderbricka (DIN 127) Delad elastisk ring Friktions-/fjäderkraftslåsning med begränsad kompensation Allmänna fästfogar
Tandad låsbricka (DIN 6797/6798) Inre/externa tänder Mekanisk bettlåsning; ingen fjäderförspänningskompensation Vibrationsbeständiga leder (ingen förspänningskompensation behövs)

Materialval för olika serviceförhållanden

Materialet bör väljas efter både fjäderbeteende och miljöexponering.

  • 65Mn fjäderstål är lämpligt när elastisk prestanda och fjäderrespons är de primära övervägandena. Det anses vanligtvis för mekaniskt krävande applikationer där brickan behöver tillräcklig hårdhet och upprepad elastisk belastningsförmåga. En skyddande ytbehandling krävs normalt där korrosionsexponeringen är betydande.
  • AISI 304 (A2) ger en praktisk balans mellan korrosionsbeständighet och mekanisk prestanda för allmän industriell utrustning, maskiner och utomhusmontage. Det är ett vanligt val när rostfri konstruktion krävs utan den högre korrosionsbeständighetsnivån på 316.
  • AISI 316 (A4) är att föredra där kloridexponering, saltspray, marin atmosfär eller aggressiva rengöringsförhållanden gör korrosionsbeständighet till ett stort problem. Det är särskilt relevant för utomhusutrustning och installationer i kustnära miljöer.

För fjäderapplikationer bör materialvalet inte baseras enbart på korrosionsbeständighet. Sträckgräns, hårdhet, elasticitetsområde och utmattningsbeteende vid driftstemperatur bör också beaktas.

Tillverkningskontroll för brickor av fjädertyp

Den kritiska tillverkningsfrågan för DIN 6796 är inte bara om brickan är stämplad till en konisk form. De färdiga delarna behöver konsekvent geometri så att brickor från samma batch beter sig på samma sätt under belastning.

Ningbo Yinzhou Zhenhua använder stämplings- och formningsprocesser med dedikerade verktyg, följt av dimensions- och processinspektion. För OEM-produktion kan verktygs- och formningsparametrarna utvecklas runt den godkända ritningen eller provet.
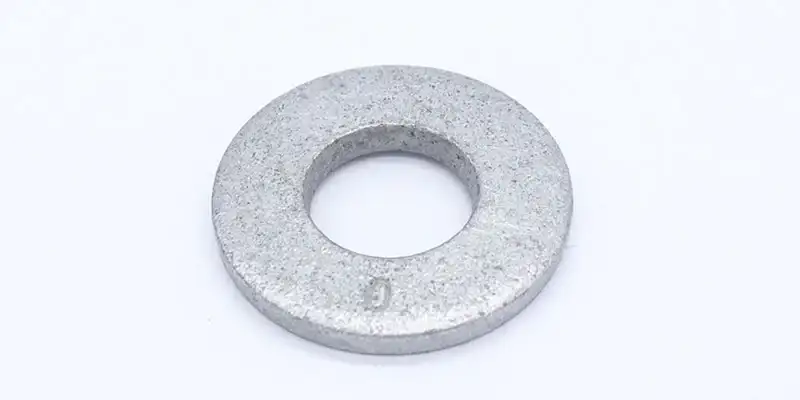
Särskild uppmärksamhet kan ägnas

  • konens höjd, materialtjocklek, inner- och ytterdiameter, formningskonsistens, yttillstånd och sats-till-batch-dimensionell stabilitet.
  • Vid behov kan kunden även definiera avsett installationsskick eller fjäderbelastningskrav så att produktionen inte enbart baseras på nominella mått.
  • Företaget arbetar under ett IATF 16949 kvalitetsledningssystem, med produktionsspårbarhet som stödjer upprepade beställningar och batchkonsistens.
  • Anpassad utveckling är tillgänglig för applikationer som kräver en specifik konhöjd, tjocklek, material eller arbetsegenskaper.

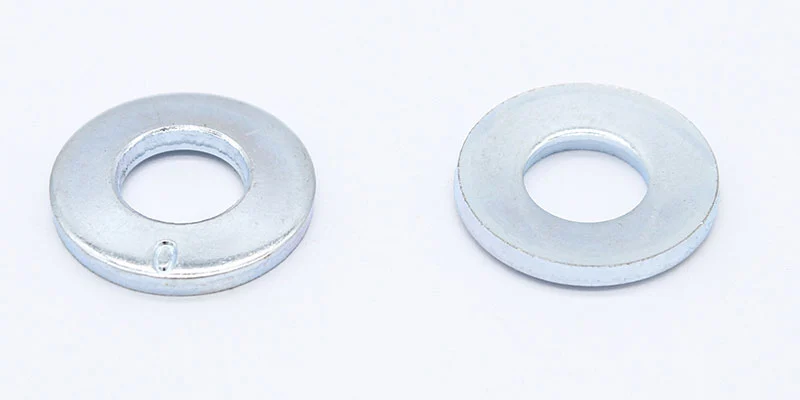
Ytbehandling och dess effekt på fjäderdelen

  • Ytfinishen bör anpassas till tvättmaskinens material och servicemiljö snarare än att väljas som ett standardkatalogalternativ.
  • För koniska fjäderbrickor av rostfritt stål DIN 6796 kan passivering användas för att förbättra tillståndet för den naturliga passiva ytan efter formningen. Släta eller polerade ytbehandlingar kan väljas där utseende, renhet eller efterföljande monteringskrav har betydelse.
  • För versioner av kolstål som 65Mn kan korrosionsskyddsalternativ inkludera zinkplätering, svartoxid, fosfatering eller zinkflingbeläggningar som Dacromet. Den valda beläggningen måste vara kompatibel med brickans deformation under installationen och med erforderligt korrosionsskydd.
  • Detta är särskilt viktigt för koniska fjäderbrickor eftersom delen ändrar form under belastning. En beläggning som fungerar bra på en styv platt bricka behöver inte nödvändigtvis vara det bästa valet för en komponent som genomgår upprepad elastisk avböjning.
  • För krävande projekt bör därför material, hårdhet, beläggningstjocklek och förväntad driftsmiljö bekräftas tillsammans.
DIN 6796 Conical Spring Washers
DIN 6796 Conical Spring Washers DIN 6796 Conical Spring Washers

FAQ

Q1. Hur väljer jag en DIN 6796 bricka för en specifik bultstorlek?

Bultdiametern är bara utgångspunkten. Kontrollera brickans inner- och ytterdiameter, fria höjd, tjocklek och erforderlig fjäderbelastning vid installationshöjden. För fogar där förspänningshållningen är kritisk bör den erforderliga arbetsavböjningen definieras innan du väljer bricka.

Q2. Vad händer om brickan blir helt tillplattad vid åtdragning?

När konen närmar sig sitt plana tillstånd har det mesta av den tillgängliga fjädervägen förbrukats. Ytterligare skärpningar ger inte obegränsad tilläggsersättning. Om brickan är konsekvent tillplattad under installationen, bör den valda storleken eller arbetstillståndet ses över.

Q3. Är en DIN 6796 bricka lämplig för upprepade vibrationer?

Det kan hjälpa till att upprätthålla klämbelastningen när leden upplever små rörelser, termiska förändringar eller sätter sig inom brickans elastiska intervall. För kraftiga tvärgående vibrationer bör dock hela fästsystemet utvärderas eftersom fjäderverkan och antirotation är olika funktioner.

Q4. Kan DIN 6796 ersätta en killåsbricka?

Inte som en direkt en-till-en-ersättning. DIN 6796 upprätthåller förspänningen genom elastisk avböjning, medan ett par med killåsande brickor använder kamgeometri för att motstå lossande rotation. Rätt val beror på om det primära problemet är ledavslappning, termisk rörelse, vibration eller rotationslossning.

F5. Vilket material är bättre för högtemperaturapplikationer?

Det finns inget universellt svar endast baserat på 304, 316 eller 65Mn. Fjäderprestanda ändras med temperaturen, och det tillåtna arbetsområdet beror på materialtillstånd och faktisk belastning. För applikationer med förhöjd temperatur, ange driftstemperatur och erforderlig fjäderbelastning när du begär en offert.

F6. Kan du tillverka DIN 6796 brickor enligt ett fjäderbelastningskrav snarare än en standardstorlek?

För OEM-projekt kan brickan utvecklas från en ritning eller prov, och det erforderliga arbetsförhållandet kan diskuteras med produktionsteamet. Ange bultstorlek, tillgängligt installationsutrymme, målbelastning, förväntad nedböjning, materialpreferens och driftsmiljö.

Begär en offert

skicka din storlek, kvantitet och ritning för försänkta låsbrickor, så svarar vi efter att ha bekräftat specifikationer och ledtid.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehållet. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
Avvisa Acceptera